
立磨工艺流程详解
- 更新时间:2026-11-16
- 阅读量:10
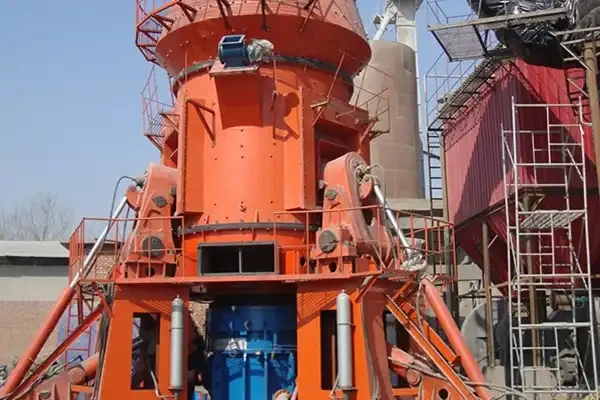
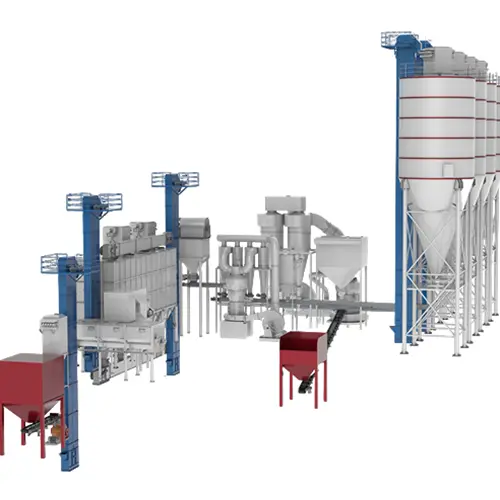
立磨难调,一线常说它 “吃参数”。难的不是单个参数不好调,而是料层、压差、风量、研磨压力、选粉机转速、出口温度互相牵连着。一个参数看着调到位了,过一阵子扰动会顺着料床、风路往回传导,最后闹出振动大、吐渣变多、压差不稳这些问题。本文结合桂林矿机现场调试经验,顺着物料和气流的走向分七步捋清楚,重点讲中控怎么判断工况、什么时候动手调、调完之后盯哪些趋势。
立磨如何精准配料?
说到配料,大家往往先盯率值配比。但从粉磨稳定性看,入磨粒度分布对料层初始形成的影响更直接。细粉太多,物料流动性强、附着力差,磨盘上不容易压住料层,振动容易起来,大块太多,料层被托得过厚,研磨压力传不到颗粒之间,粉磨效率反而下降。
所以配料稳定,不光是计量秤准不准,破碎、筛分后的粒度组成同样要盯。粒度级配一旦大幅偏移,后面调参数的基准就偏了。
立磨如何离心铺料?
物料落到磨盘中心,靠离心力向边缘铺开。这一步说白了,是把料床横向铺匀。磨盘转速、喂料管落点对中性、挡料圈高度,共同决定磨辊碾压区入口处的料层厚度分布。
料铺不匀,辊压区料层沿磨盘周向忽厚忽薄,振动就会周期性起伏。TRMK56.3 大型立磨调试时改进中心喂料管布料,就是配合解决料层失稳。机械状态是地基,后面的热工和粉磨参数都受它影响。
立磨料床粉碎怎么判断?
立磨采用料床粉磨原理。磨辊液压加压,颗粒之间互相挤压、剪切,辊盘之间留间隙、不直接接触。所以研磨压力够不够,不能只看压力表。料层太薄,压力几乎砸在衬板上,振动升得快。
料层太厚,压力被松散料层吸收,粉磨效率下降。料层厚度的公开资料说法并不完全一致:有按磨辊直径 2%±20 mm 给的,3000 mm 辊径约 60±20 mm,现场经磨辊压实后的料床,有的厂控制不低于 25~40 mm,也有工况压到 80~110 mm 更稳。差别说明没有脱离磨型、物料和工况的通用最佳值,中控得结合振动趋势和压差,判断料层是“能压实”还是“快触底”。
立磨风量与吐渣如何控制?
物料过挡料圈进喷口环,热风一边输送一边烘干。细粉随气流走,带不走的粗颗粒和异物落入刮板腔,经斗提回磨。现场容易把吐渣都说成是大块杂石,其实主体是没及时带走的粗颗粒和难磨异物。少量吐渣正常,明显上升才需要排查。
排查按风、料、力三条线:风量不足或系统漏风,喷口环风速低,物料带不走;喂料过大或入磨粒度过粗,碾磨能力相对不够;研磨压力偏低,有资料说正常约 9~12 MPa,低于 9 MPa 时料层容易高过挡料环、吐大块渣,另外挡料圈磨损、破损也会。吐渣量要当趋势量看,才能分清是正常循环,还是工况在变坏。
立磨选粉分级怎么调?
选粉机转速高,离心力大,粗颗粒回磨盘多,成品细;转速低就粗。这一步的连带影响常被低估:提高转速细化成品,同时增加磨内循环负荷和压差。只追细度、不匹配风量,压差会往上爬,最后可能饱磨或振动跳停。
现场稳一点的做法是:细度偏粗时按 2~3 Hz 一档提,别一下大跳;调完隔一段时间取样,同时看压差和出口温度。选粉机转速不是孤立的细度旋钮,它一动,磨内物料外排和内循环的比例就重新分配。
立磨烘干出口温度怎么看?
立磨烘干靠热风在输送、分级时和物料换热,粉磨烘干一体。出磨温度一般控在合理区间,矿渣立磨有资料建议 100℃ 左右,下限不低于 95℃、上限别超 110℃,以兼顾成品水分和收尘布袋。出口温度是入磨热量、物料水分、循环负荷平衡后的结果。
循环负荷高时,磨内物料细、传热面积大,换热快,出口温度反而可能下降。所以温度偏低不一定是热风不足,也可能是循环负荷高。判断时要和选粉机转速、压差一起看。
立磨如何稳压排风?
磨内压差最敏感,主要由喷口环局部通风阻力和选粉机分级阻力构成。压差稳,说明入磨和出磨物料量大致平衡。压差持续升,入磨大于出磨,内循环累积,后面可能饱磨、吐渣增大、振动风险上升;压差急降,料层变薄,振动跳停风险也在。
中控调风量、冷风、风机挡板,说到底是用风路管压差,而不是追某个风量数。德国非凡立磨操作经验里有句话值得记:减料不减风、加料不加风,都可能让压差异常,最后振停。风量调整要和喂料同向、同步、同幅度,只动一个旋钮的想法,在立磨上往往要吃亏。
综上所述,立磨的工艺流程不是单纯的流水线,参数之间互相牵制影响,这七步看着像顺序流程,实际不是走完一步再走下一步。每一步给下一步边界条件,下一步调了又反过来扰动前一步。
料层厚度决定研磨压力能不能生效,研磨压力又通过细粉量影响循环负荷,选粉机转速改循环负荷,循环负荷又改压差和出口温度,风量想稳压差,风温又影响料层表观黏结。中控的本事,不是背参数正常值,而是看趋势:压差、料层、振动、吐渣、出口温度这五条线,哪条一直单边走、不回头,就说明七步里某一环把扰动传开了。每次调整都是对耦合系统加一个输入,而不是对单个仪表纠偏。
- 上一篇:雷蒙磨粉机铲刀座铸钢与锻造工艺技术分析
- 下一篇:立式辊磨机设备操作与调试详解
 网站首页
 产品中心
 关于桂矿
 一键拨打