

石英砂磨粉机与生产线工艺
- 更新时间:2026-11-02
- 阅读量:22
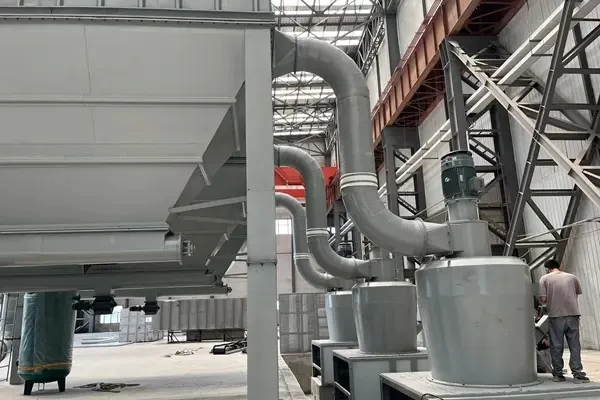
石英砂磨粉机是将石英砂加工成硅微粉的粉磨设备,加工过程重在严控磨件磨损与铁杂质带入,稳定粉体粒度区间,保障下游填料、光伏及电子材料使用品质,常规细度量产选用雷蒙磨粉机,大规模量产可选择立式辊磨机,高端高纯超细石英粉体加工需选用超细磨粉机。
什么是石英砂?
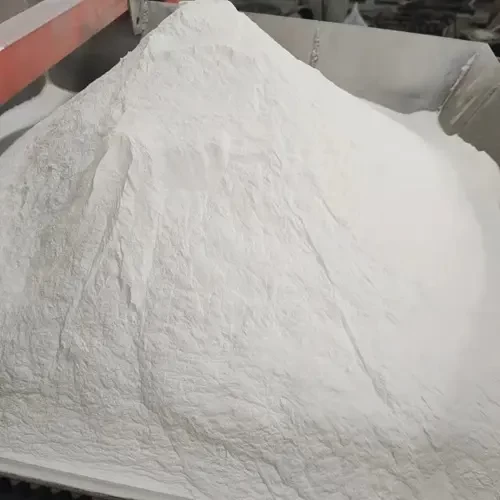
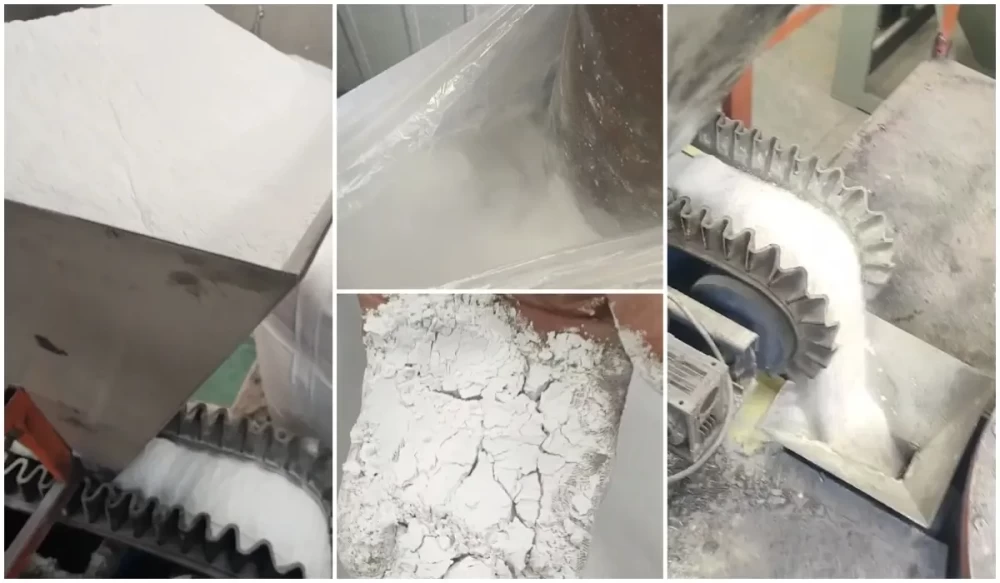
石英砂是原石破碎筛分提纯之后得到的颗粒硅质原料,主要成分二氧化硅,莫氏硬度7,密度2.65g/cm³,耐磨耐酸碱,热胀系数低,绝缘性能好。磨粉工段进料一般控制在20目到120目,按纯度分成普通、精制、高纯三类。磨出来的石英粉也就是硅微粉,细度跨度从80目一直到3000目,品级不同用处差别很大,建材铸造、玻璃陶瓷、涂料填料,还有电子封装、光伏辅料都在用。
石英砂磨粉加工的注意事项
石英砂硬度高、磨蚀性强,加工特性和石灰石、方解石这类软质矿石完全不同,不少客户直接套用碳酸钙磨粉工艺,投产之后各类故障接连出现。石英砂磨粉加工首要关注点就是耐磨件损耗,石英砂对磨辊、磨环、衬板、分级叶轮以及输送管道冲刷磨损极强,普通材质使用寿命很短,频繁停机更换配件,运维成本居高不下。前期选型比价时,不能只对比主机报价,耐磨件材质、预期使用寿命、配件供应便利性都要提前确认,严禁直接选用适配软质物料的通用机型上机生产。
其次是控铁,这是石英粉生产的核心要点。研磨过程中金属构件持续摩擦会产生铁屑,造成成品白度下降、纯度不达标,产品直接降级。物料接触区域可采用陶瓷内衬、陶瓷分级轮、聚氨酯输送管件,从源头减少金属摩擦,同时在进料端、成品出料端增设强磁除铁装置,双重除铁,稳定控制成品铁含量。
对于涂料、橡胶、电子材料等下游应用,对石英粉D50、D97以及比表面积指标要求严苛,要规避粗颗粒超标、粒径波动大的问题,生产线必须配套性能稳定的涡轮分级机,稳定分级切割点,保障成品细度长期达标。
还有环保与职业健康同样不可忽视,石英粉尘属于矽尘,存在职业健康危害,粉尘排放也有明确规范要求。整条生产线采用负压密闭设计,配套高效脉冲袋式除尘器,设备法兰、管道接缝等处做好密封,杜绝粉尘外溢。
最后风送管路也要做好防磨设计,弯头、变径、风门等位置受冲刷最严重,优先采用陶瓷内衬或者加厚耐磨处理,布局上尽量减少弯头数量,缩短水平管段,降低管道磨穿、漏粉的风险。
如何选择合适的石英砂磨粉机?
石英砂磨粉机怎么选?核心看这几点:想要多细、每小时要出多少料、对成品纯度有没有严格要求,再结合自身的预算来决定。
雷蒙磨粉机
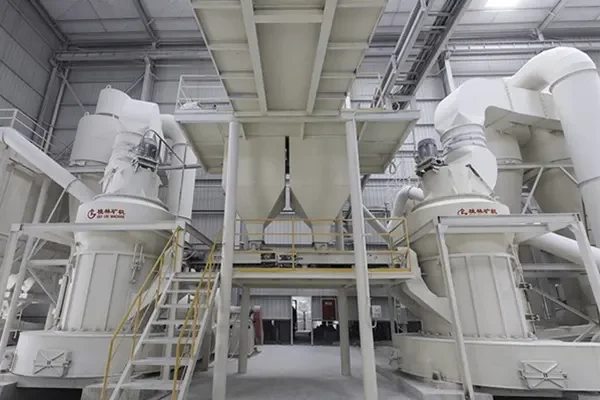
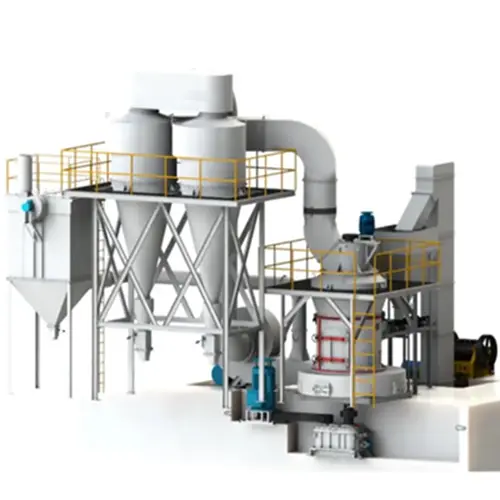
雷蒙磨粉机适配石英砂80~400目常规细度加工,单机时产1~20吨,技术成熟、投资门槛低、运维调试上手简单,是普通品级石英粉量产的主流选型,但石英砂莫氏硬度7、磨蚀性极强,标准标配机型的普通耐磨件损耗极快,必须定制高铬铸铁材质的磨辊与磨环才能稳定投产,多用于建材、铸造、普通涂料等对纯度要求不高的大批量石英粉供给场景。
立式辊磨机
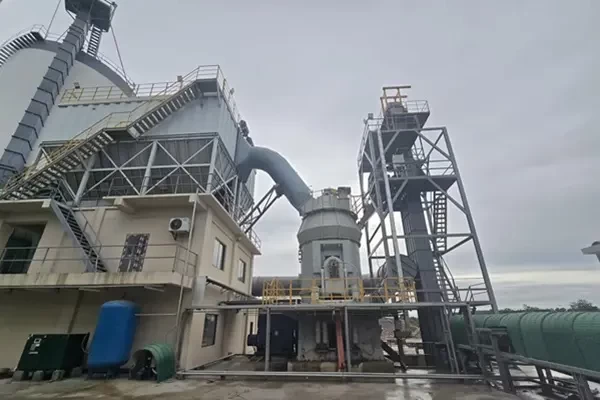
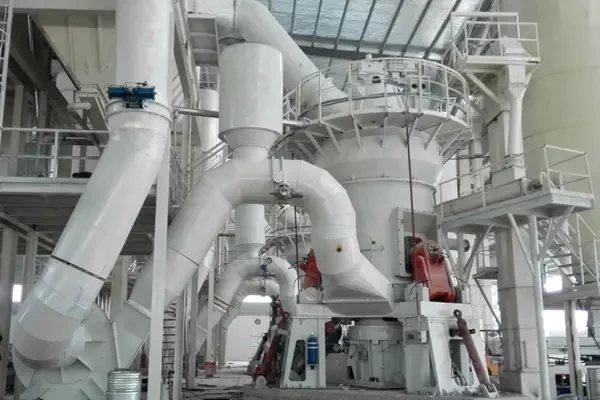
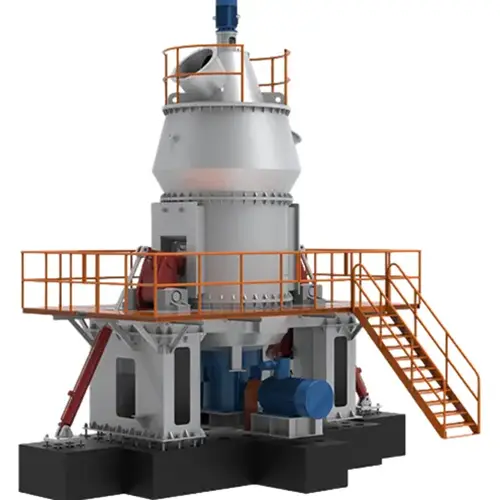
适配石英砂80~600目中细粉加工,采用料床碾压粉磨原理,单位能耗比雷蒙磨更低,磨辊衬板可选用高铬合金或陶瓷复合材质,耐磨寿命更长,设备集烘干、研磨、分级、输送于一体,工艺流程紧凑占地少,虽然前期投入更高,但长期运行稳定性与运维性价比更优,适合中大产能的精制石英粉生产,多用于玻璃、陶瓷、耐火材料等下游行业。
超细磨粉机
对于400目以上的石英砂超细粉体加工,常见的磨粉设备有超细立磨、超细环辊磨以及球磨分级生产线。
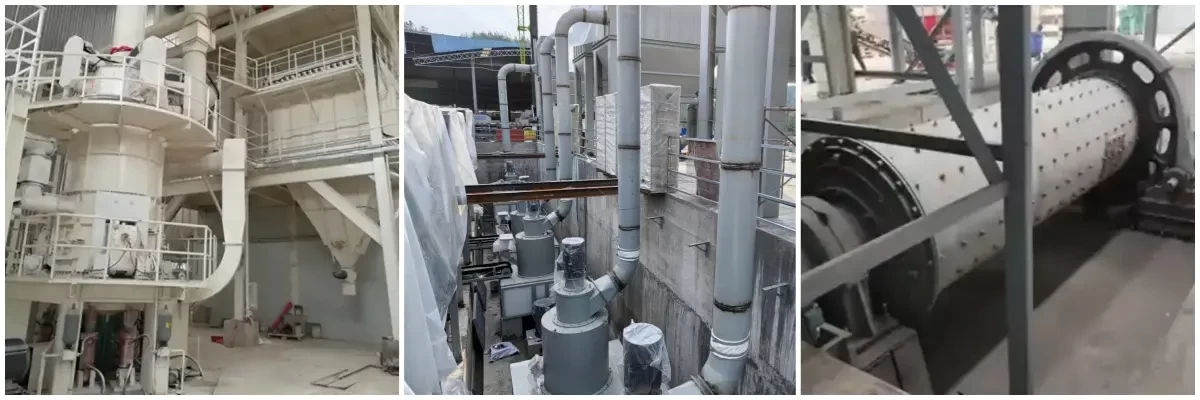
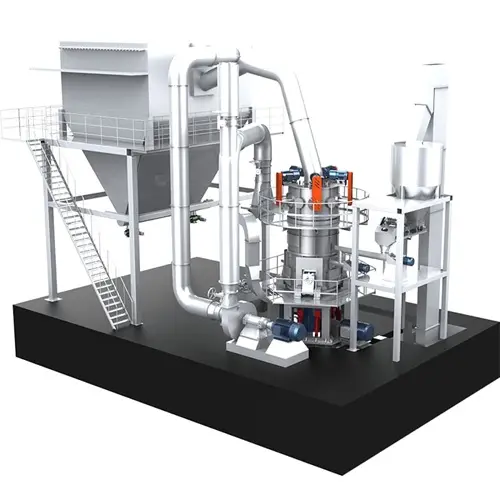
超细立磨:单机时产1~50吨,成品粒径集中,细度调节灵活,磨辊自带独立润滑冷却和限位保护,扛得住石英砂强磨蚀工况,整机集成度高、自动化强,适合中大规模硅微粉量产,兼顾产能和细度的项目优先选它。
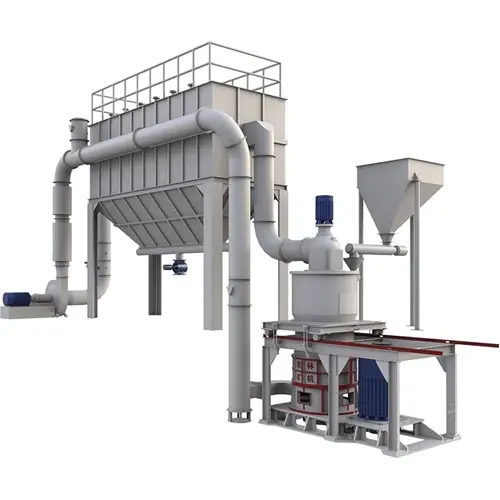
超细环辊磨:单机时产0.5~10吨,配高精度涡轮分级轮,分级切割精准,粉料粒度分布窄、细度稳定,单位能耗比气流磨低不少,机身紧凑,投入成本也低于超细立磨,现在做超细硅微粉量产用得很多,适配高端涂料、橡塑填料这类对粒度要求严的场景。
球磨分级生产线:设备衬板与研磨介质全部采用氧化铝陶瓷材质,研磨几乎不带入金属杂质,搭配多级气流分级,细度可调,成品纯度、白度稳定,是高纯、电子级硅微粉的首选方案,短板是能耗偏高、占地大,只适合铁含量、纯度指标卡得很严的高端赛道。
石英砂磨粉生产线的工艺流程
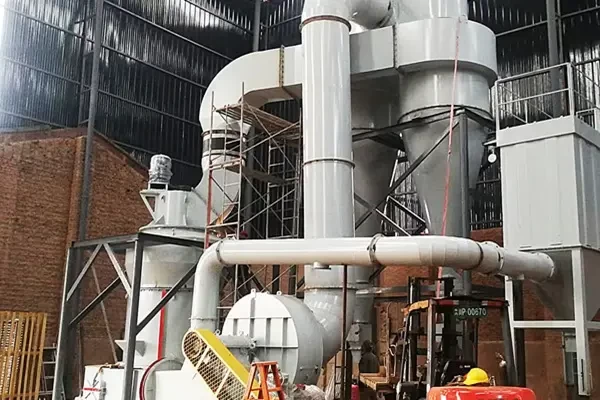
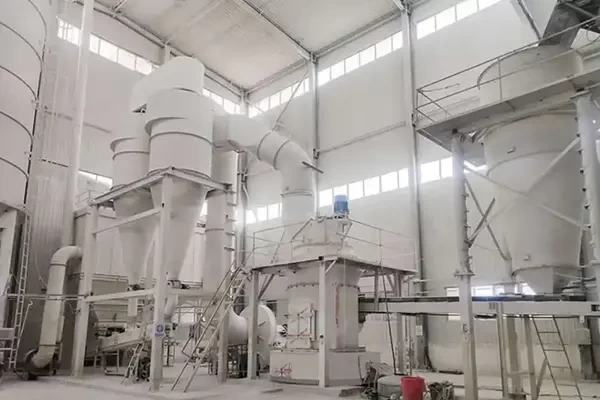
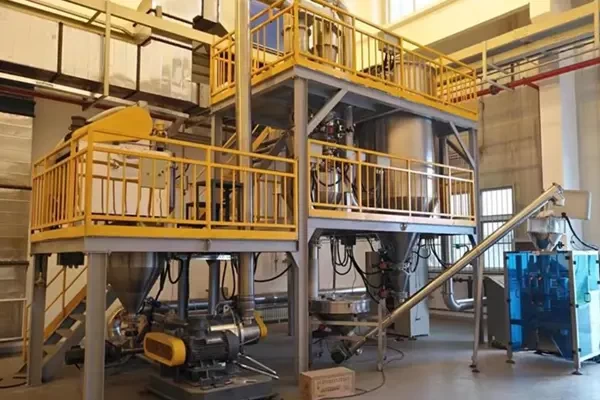
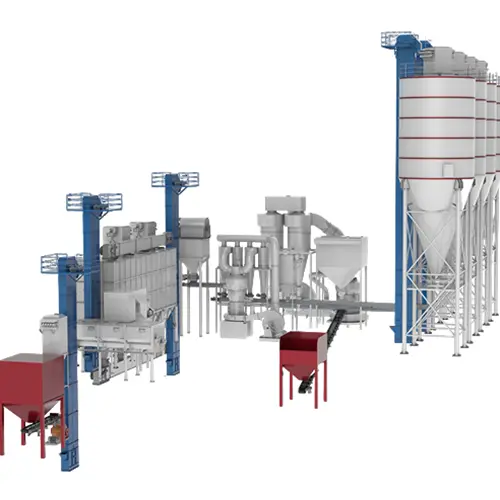
20~120目石英砂送入密闭料仓,仓底变频振动给料机跟随主机负荷自动调节给料速度。原料杂质多、夹带大颗粒的工况,前端增设直线筛预筛分。物料经管道送入磨粉机主机研磨分级,通过调整分级轮转速控制成品细度,合格细粉进入收料系统,粗颗粒回落磨腔复磨。粉气混合物先进入旋风收集器,大部分成品分离后落入成品仓,含尘尾气送入脉冲袋式除尘器二次捕集,洁净空气由引风机排出,除尘器收集的微粉并入成品输送流程。生产高纯产品时,粉料在输送环节经过干粉强磁选除铁,之后提升送入成品仓,最后自动包装入库。
石英砂磨粉机的应用场景
石英砂磨粉常见问题解答
石英砂硬度高,磨粉时怎么降低耐磨件损耗?
原料含大块杂质的,前端先做预筛分,避免粗硬颗粒直接进磨。稳定控制进料量,不要忽多忽少造成主机负荷波动,闭路风路调好余风,减少粗料在磨腔内部无循环空磨,能有效延缓磨辊、磨环等耐磨件磨损。
石英砂磨粉机出粉铁含量超标怎么处理?
磨粉机可以选用陶瓷衬板降低机械铁引入,成品输送工序配套高磁场干粉强磁选机,一般选用12000高斯以上机型,在粉料进入成品仓之前把研磨产生的铁杂质脱除。
石英砂磨粉机出料细度不稳,忽粗忽细是什么原因?
大多是进料波动、分级轮转速不稳或者风路风压失衡造成的。优先稳住变频给料,再校准分级轮转速,检查引风机风门、管道有无漏风,漏风会直接打乱分级切割效果,细度就容易飘。
 网站首页
 产品中心
 关于桂矿
 一键拨打