
雷蒙磨粉机铲刀座铸钢与锻造工艺技术分析
- 更新时间:2026-11-19
- 阅读量:10
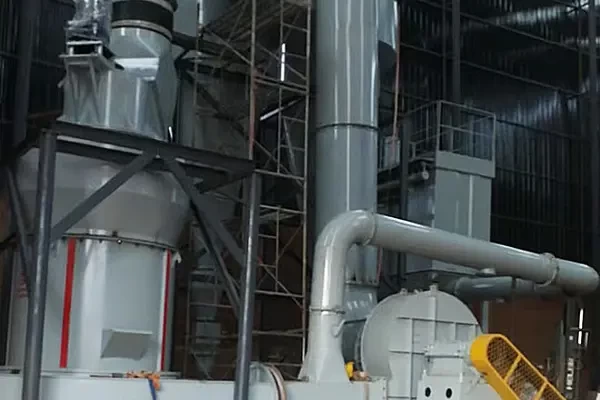
雷蒙磨粉机铲刀座承担固定铲刀、推送物料进入研磨腔的关键作用,其工艺选择直接影响设备运行稳定性。传统铸钢铲刀座采用铸造工艺,成型精度高、应力分布均匀、与设备适配性成熟,锻造铲刀座材质致密度理论上更高,但复杂形状需焊接补块,若加工精度与焊接质量控制不当,易出现应力集中和变形。两种工艺并无绝对优劣,需结合结构、工况与制造质量综合判断。
雷蒙磨粉机铲刀座的作用
铲刀座在雷蒙磨粉机中承担两个基本功能:固定铲刀,并在运转中把物料推向研磨腔。它长期承受周期性冲击载荷、扭转力以及物料反作用力,因此结构强度、关键角度尺寸和与铲刀主轴的装配契合度都直接影响使用稳定性。铲刀座变形或损坏,轻则缩短铲刀寿命,重则引发整机机械故障。
传统铲刀座多采用铸钢件,通过铸造整体成型,但也有厂家采用锻造路线。两种工艺各有适用条件,不能仅凭“锻造”或“铸造”的标签判断耐用性,而应结合零件结构、受力状态、缺陷控制和装配精度综合评估。
雷蒙磨粉机铲刀座铸钢工艺
铸钢铲刀座通常按图纸制作模具,整体浇注毛坯,再经精加工成型。对于铲刀座这类具有复杂角度和曲面的零件,整体铸造的优势比较明确:形状复刻能力强,结构连续,不需要通过拼接或焊接补块来补足复杂部位,后续与铲刀主轴装配时也更容易保持设计关系。
铸钢件需要重点关注内部缺陷控制。铸造组织可能存在缩松倾向,气孔、砂眼、夹砂等缺陷若控制不当,会削弱承载能力。因此,铸钢铲刀座的质量不能只看“铸钢”材质,还要看熔炼、浇注、冒口和热处理等环节的控制水平,以及关键部位的无损检测和缺陷验收要求。控制得当的铸钢件可以满足雷蒙磨粉机的常规工况;控制不到位,则可能在冲击和扭转作用下提前失效。
从应用历史看,铸钢铲刀座在雷蒙磨粉机上使用时间较长,与设备结构的匹配关系相对成熟。对复杂角度和曲面较多的铲刀座,整体铸造在结构一致性和批量生产稳定性方面有实际优势。
雷蒙磨粉机铲刀座锻造工艺
锻造铲刀座一般按尺寸下料,经高温加热后锻压成型。锻造能够细化晶粒、改善材料致密度,减少铸造组织中的疏松和偏析,这是锻造工艺在材料组织上的优势。但铲刀座并非简单块体,若锻压难以直接成型复杂角度和曲面,就需要通过冷作下料、补块、焊接固定和后续钻孔加工来完成。
这时问题就不仅取决于锻造材质本身,还取决于焊缝及热影响区。焊接补块会引入残余应力和应力集中,焊缝附近可能成为疲劳裂纹的起始位置。铲刀座在雷蒙磨中持续承受冲击和扭转,焊缝区域若未经充分的去应力处理、热处理和焊缝质量检验,变形和开裂风险会上升。实际使用中锻造铲刀座出现易变形、进而损坏铲刀甚至引发整机故障的情况,往往与复杂形状焊接补块和制造精度控制有关,而不能简单归因于“锻造材质不行”。
此外,锻造件的角度和尺寸精度取决于锻压工艺、后续机加工和检具控制。若关键角度、配合面位置度或与主轴的装配关系出现偏差,运转中局部受力不均会被放大,加速部件变形和损坏。
雷蒙磨粉机铲刀座铸钢与锻造工艺对比分析
受力分析
从受力路径看,整体铸造的铲刀座在复杂角度和曲面处应力分布相对连续,减少了额外连接环节,更契合周期性冲击和扭转工况。铸钢件的主要风险在铸造缺陷,只要缺陷控制、热处理和关键尺寸验收到位,整体承载路径是清晰的。
锻造铲刀座的材质致密度有理论优势,但若存在焊接补块,焊缝及周边区域就是需要重点控制的部位。铲刀座不是静态承力件,焊缝区域承受交变载荷时,疲劳风险不能忽视。焊接工艺、焊后热处理、去应力处理和焊缝检验中任何一项控制不足,都可能抵消锻造材质带来的好处。
装配精度
铲刀座的使用稳定性不仅取决于材质,还取决于角度、尺寸精度和装配契合度。铸造工艺在复杂形状复刻方面有优势,较容易保证铲刀座与铲刀主轴的设计装配关系。锻造工艺可以提高钢材本身致密度,但若后续加工和检验不到位,铲刀座的角度、配合尺寸与主轴装配出现偏差,运转中局部受力不均的问题就会被放大。
因此,判断铲刀座工艺是否合适,应看实际制造质量控制,包括铸钢件缺陷控制水平、锻造件焊缝质量和去应力处理、关键角度尺寸检验、与铲刀主轴的装配验证,以及实际工况下的使用表现。
雷蒙磨粉机铲刀座铸造与锻造哪个好?
两种工艺并无绝对优劣。结构复杂、角度和曲面较多的铲刀座,整体铸造在成型一致性和装配适配性上更稳妥,但必须以铸钢件缺陷控制和热处理质量为前提。锻造路线在材料致密度上有优势,适合形状相对简单或能够整体锻造成型的零件;若复杂形状依赖焊接补块,则必须严格控制焊缝质量、焊后热处理和去应力,并对关键尺寸和装配关系进行验证。
选型时可重点核查:铲刀座结构复杂度与成型方式是否匹配,铸钢件气孔、砂眼、缩松等缺陷的控制和验收水平。锻造件是否存在焊接补块,焊缝质量和去应力处理是否到位。关键角度、配合尺寸和与铲刀主轴的装配契合度是否经过验证,以及同类工况下的实际使用记录。只有材质、结构、制造质量和装配关系相互匹配,铲刀座才能保持稳定性能。
 网站首页
 产品中心
 关于桂矿
 一键拨打