

玄武岩磨粉机与生产线工艺
- 更新时间:2026-11-10
- 阅读量:13
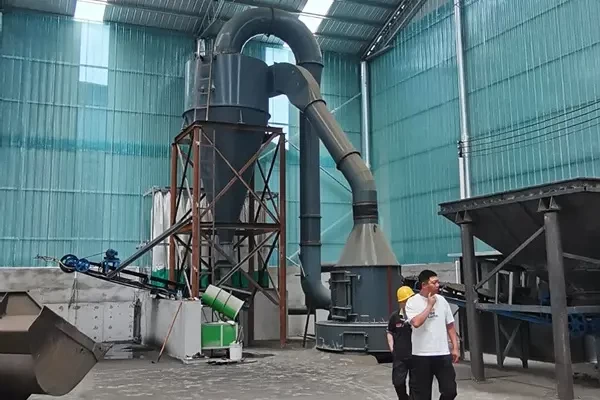
玄武岩磨粉机是将玄武岩矿石加工成玄武岩粉体的粉磨设备。加工过程重在管控易损件磨蚀损耗,生产线要留意物料高硬度高硅带来的磨损限制,严控入磨粒度与水分,稳定料层和风路工况,减少异常振动与管道冲刷磨损。
什么是玄武岩?
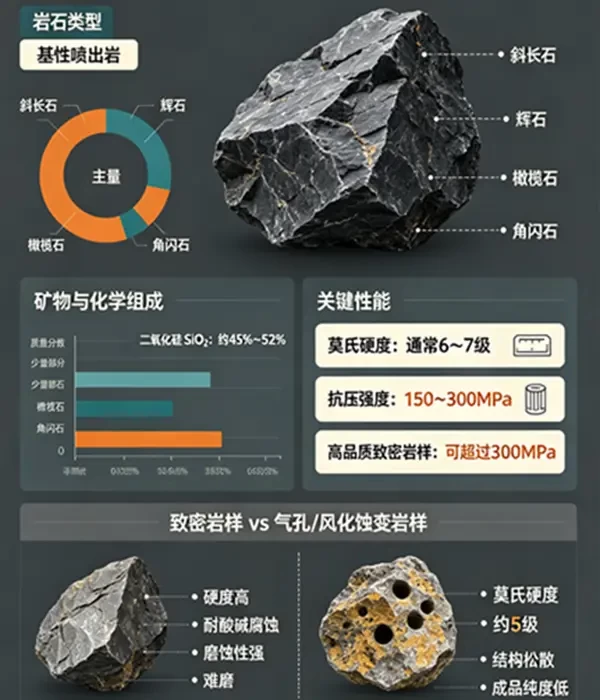
玄武岩是基性喷出岩,矿物上以斜长石、辉石为主,另有少量橄榄石、角闪石。化学组成里二氧化硅大约占45%~52%,强度高,耐酸碱腐蚀,莫氏硬度通常到6~7级,抗压强度多在150~300MPa,高品质致密岩样还能超过300MPa。和石灰石、方解石这类软质矿相比,它明显更难磨,磨蚀性也强得多。气孔状、风化蚀变的玄武岩硬度会降到莫氏5级左右,不过结构松散、成品纯度低,工业粉磨价值有限,多数只能做低端建筑填料。
玄武岩磨粉加工有哪些注意事项?
设备磨损:玄武岩对磨辊、磨环这类碾磨部件的切削磨损很强,普通高锰钢用在玄武岩上,寿命往往只有加工石灰石时的1/3~1/4,频繁停机换件会直接拖低开机率。接触物料的核心易损件,建议匹配高铬铸铁(如KmTBCr26)或碳化钨堆焊材质,铲刀刃口也要做耐磨强化,这基本是玄武岩磨粉项目的基础配置。
进料粒度:硬岩粉磨对进料冲击很敏感,块径过大不仅加速磨辊磨损,还可能让高铬这类偏脆材质出现崩裂。常规把进料粒径控制在10~20mm以内,同时保证料层均匀连续,避免空磨、冲料和满料过载,前端最好配稳料给料装置。
杂质控制:玄武岩矿层里常夹围岩、石英结核和铁质矿物,这些东西进磨后会加快耐磨件损耗,也会影响成品白度和纯度。前端破碎工序要配筛分除杂,磨前或成品输送段加管道式除铁器,对延长易损件寿命、稳定成品品质都有帮助。
除尘系统:玄武岩粉硬度高、棱角锋利,普通除尘滤袋容易被磨穿。滤料建议选耐磨型针刺毡,配套高压脉冲清灰,整条线尽量采用负压运行,减少无组织扬尘,排放浓度要符合环保要求。
如何选择合适的玄武岩磨粉机?
雷蒙磨
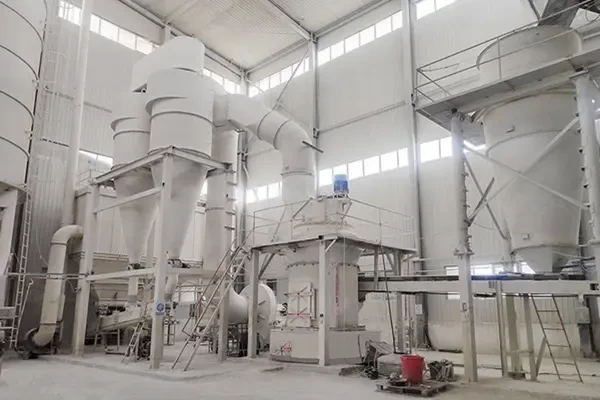
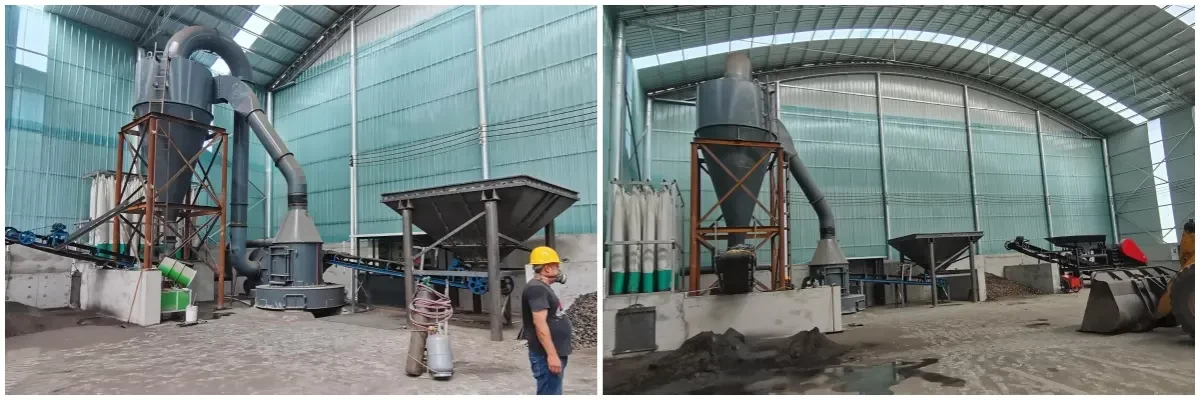
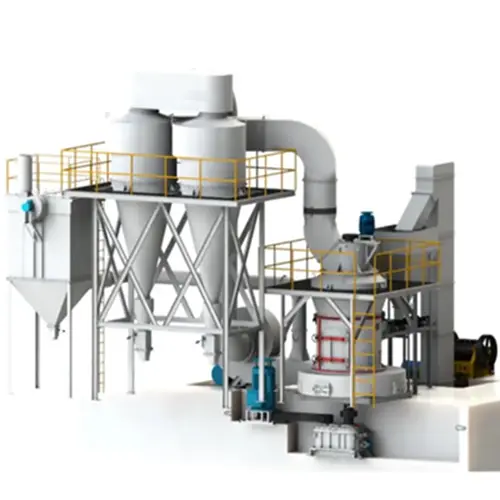
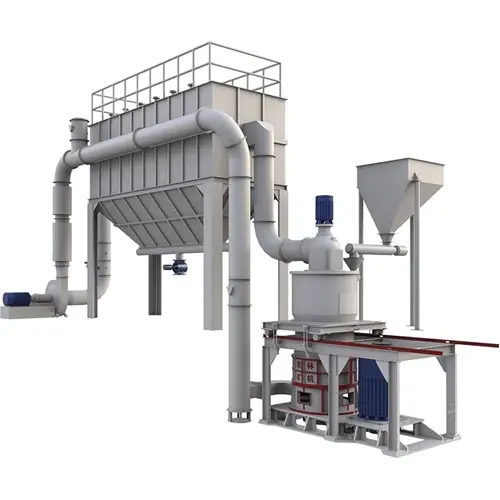
雷蒙磨粉机很适配中小产能项目,针对玄武岩矿粉,时产控制在1~8吨、细度80~400目是它的最适区间,产出粉料多用于沥青路面填料、普通建筑矿粉。 玄武岩硬度偏高,原厂标准件扛不住,必须做耐磨升级:磨辊磨环换成高铬合金件,铲刀做碳化钨堆焊强化,稳定生产80~325目玄武岩粉是没问题的。 但短板也很明明显,细度上限基本卡在400目,易损件损耗比立磨快,投产之后备件要提前备货,方便日常更换,对于预算有限的中小项目可以优先考虑。
立磨
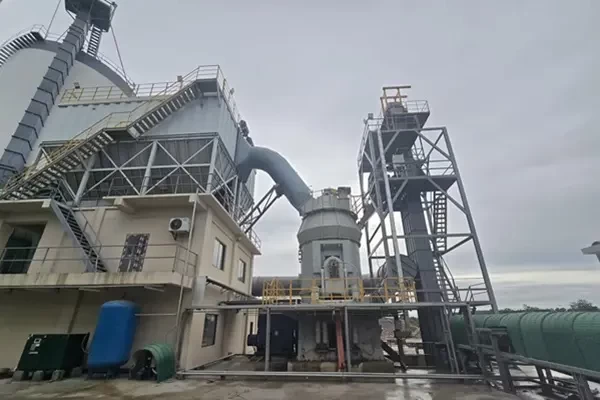
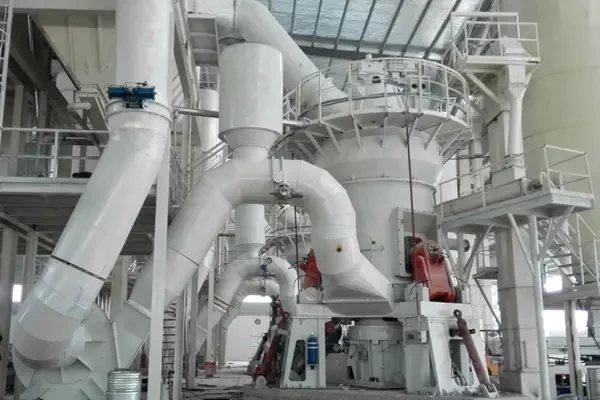
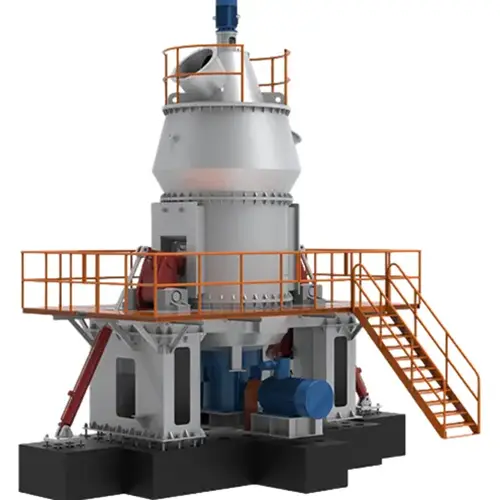
立磨适合时产10吨以上、主打325目左右大宗粉体的项目,常见用途是玄武岩纤维原料、铸石粉、高性能混凝土掺合料。它采用液压辊压加料床粉磨,碾磨效率高,单位电耗通常低于球磨机,设备集破碎、烘干、粉磨、分级、输送多功能于一体,流程短、占地小。磨辊衬板可用高铬铸铁或堆焊合金修复,应对玄武岩磨蚀性的综合寿命表现较好,也支持24小时连续生产。但是设备初期投入高,小时产能5吨以下的小型项目用起来性价比不足。
超细环辊磨
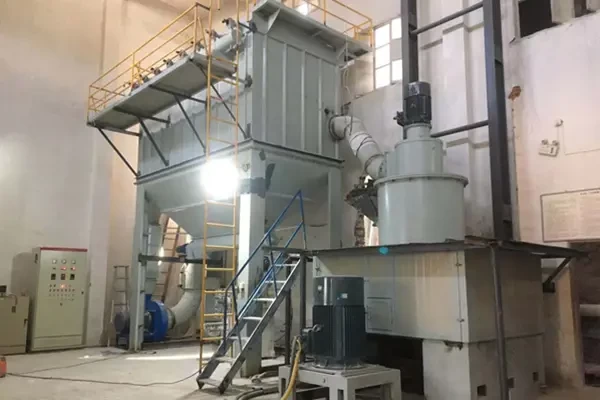
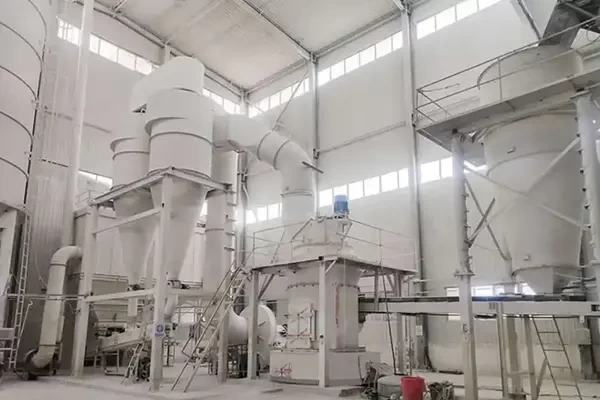
超细环辊磨主要针对400~2500目超细玄武岩微粉,常见于工程塑料填料、高端涂层、摩擦材料等高附加值领域。它采用多辊高速碾磨,配高精度变频选粉机,可以稳定做窄分布超细粉,成品附加值高。但玄武岩磨蚀性强,环辊、衬圈和分级叶轮消耗会明显加快,运维成本偏高,单机产能也有限。它更适合专注超细粉赛道的项目,不建议拿来做大宗普通粉。
超细立磨
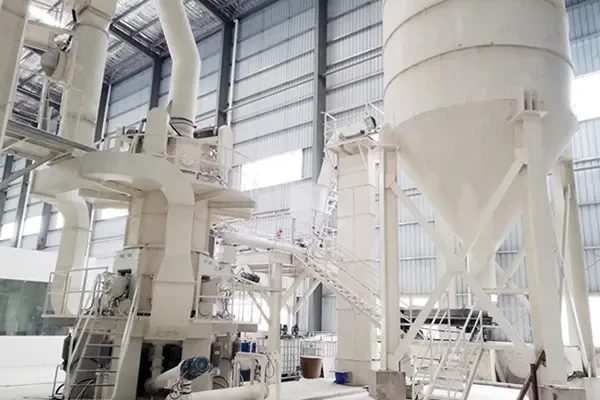
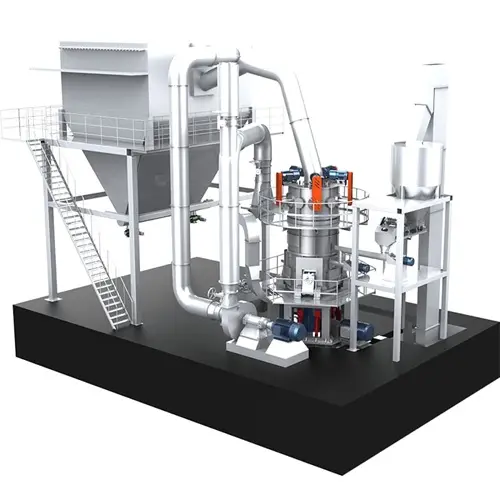
超细立磨主打规模化超细玄武岩微粉生产,适配时产3~20吨、细度400~2500目的项目,成品多用于工程塑料填料、高端建材改性、特种涂料等高附加值领域,是兼顾产能与超细细度的量产型方案。它继承了立磨液压辊压、料床粉磨的核心优势,搭配内置高精度变频涡轮分级机,集烘干、粉磨、分级、输送为一体,碾磨效率高,单位产能电耗和综合运维成本明显低于同产能的超细环辊磨。针对玄武岩高磨蚀性的特点,磨辊衬板、磨盘衬层均可采用高铬铸铁或合金堆焊修复,易损件使用寿命远长于环辊磨,可稳定支持24小时连续生产。 不足之处在于设备初期投入远高于超细环辊磨,时产2吨以下的小型超细粉项目用起来性价比不足。
玄武岩磨粉生产线的工艺流程
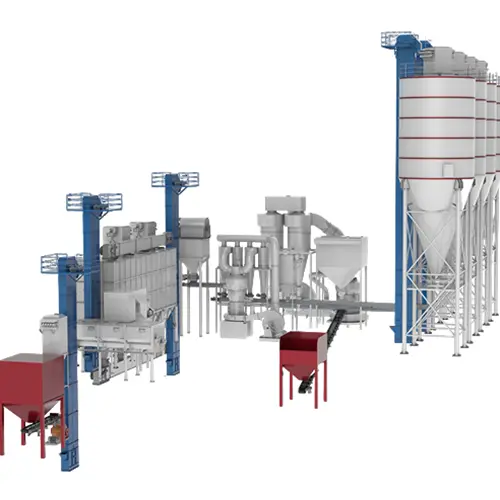
首先,玄武岩原料先经振动给料机均匀送入颚式破碎机完成粗碎,再通过皮带转运至圆锥破碎机做中细碎。之所以选圆锥破而非反击破,核心原因是玄武岩硬度高、磨蚀性强,反击破板锤损耗过快,长期运行成本远不及采用层压破碎原理的圆锥破。
接着,破碎后的物料进入振动筛分级,粒径控制在10~20mm的合格料送入成品料仓待磨,超规格物料返回圆锥破再次破碎,形成闭路循环,稳定控制入磨粒度。
然后,料仓内的物料通过变频稳料给料机匀速送入磨粉主机,从源头避免冲料与空磨工况损伤设备。主机内物料经碾磨成粉后随气流上升至顶部选粉机,细度达标的细粉随气流进入后续收集系统,粗颗粒则回落至磨盘或磨环内重新碾磨。如果采用立磨工艺,可同步通入热风炉尾气,在粉磨过程中一并完成物料烘干与粉体气力输送,省去单独烘干环节,缩短整体工艺流程。
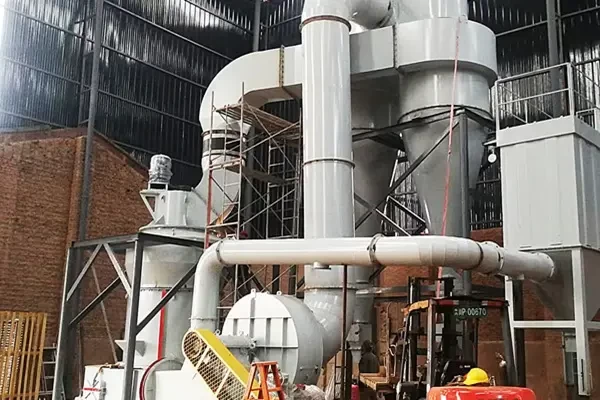
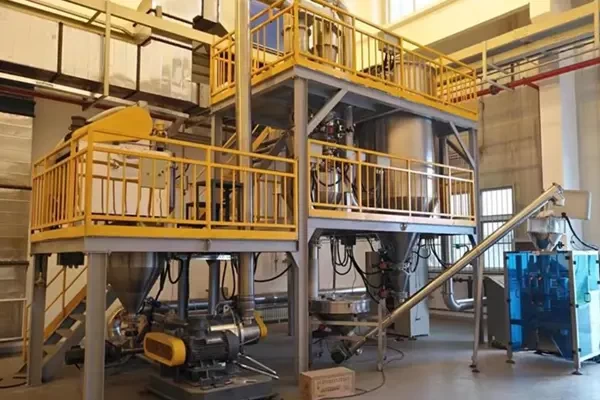
最后,携带成品粉的含尘气流经主管道送入脉冲袋式除尘器,粉体被滤袋截留后沉降至集料仓,净化后的空气经引风机达标排放。收集下来的成品粉由螺旋输送机输送至成品仓,可按需配置敞口散装机或自动包装机,同时满足散装与袋装两种发货需求。如果是对成品铁含量有严格要求的高端产品,可在输送管道或成品仓前端加装管道式除铁器,从而精准控制成品中的铁杂质含量。
玄武岩磨粉机的应用场景
玄武岩磨粉常见问题解答
为什么玄武岩磨粉机的易损件须采用高铬铸铁材质?
玄武岩的SiO₂含量普遍在45%~52%,部分致密玄武岩可达55% 以上,磨蚀性指数高,对金属部件的切削磨损极强。普通碳钢材质的磨辊、磨环,处理玄武岩的使用寿命仅200~300小时,频繁停机更换会大幅拉高停工损失与配件成本,综合经济性极差。 高铬铸铁抗磨蚀性能是普通碳钢的5~8倍,处理玄武岩的稳定使用寿命可达800~1500小时。
玄武岩粉体输送管道弯头磨损快、经常漏粉,有什么长效解决方案?
武岩粉体硬度高,气力输送过程中对弯头部位的冲刷磨损极强,普通碳钢弯头通常1~3 个月就会磨穿。建议采用材质为耐磨陶瓷贴片弯头或高铬铸铁弯头,抗冲刷寿命是普通碳钢的8~10 倍。 工艺上优化管道设计,尽量减少弯头数量,加大弯头曲率半径,降低物料冲刷角度,减轻磨损,同时合理控制输送风速,在不堵管的前提下尽量降低风速,风速越高磨损越剧烈。 结构上还可在弯头部位加装可拆式耐磨护板,磨损后仅需更换护板,无需更换整段弯头。
玄武岩磨粉机实际产量达不到设计值有哪些原因?
产量不达标极少是单一因素导致,其中首要原因是物料参数偏离设计值,比如进料水分超标导致糊磨、进料粒度过大导致研磨效率下降,或是致密玄武岩易磨性远低于设计基准,这是生产现场最常见的诱因。 其次是研磨系统效率衰减,磨辊磨环磨损到限后未及时更换,研磨压力设置不合理,料层厚度不稳定,都会导致单位时间研磨量下降。 再者是风选系统不匹配,风量不足会导致成品无法及时排出磨腔,细粉在内部循环过磨,挤占有效研磨空间,风量过大则粗粉循环量增加,分级机负荷过高。最后是前后端配套设备瓶颈,比如喂料机、提升机输送能力不足,脉冲除尘器阻力过高导致系统通风不畅,都会影响设备产能。
 网站首页
 产品中心
 关于桂矿
 一键拨打