
立式辊磨机设备操作与调试详解
- 更新时间:2026-11-12
- 阅读量:0
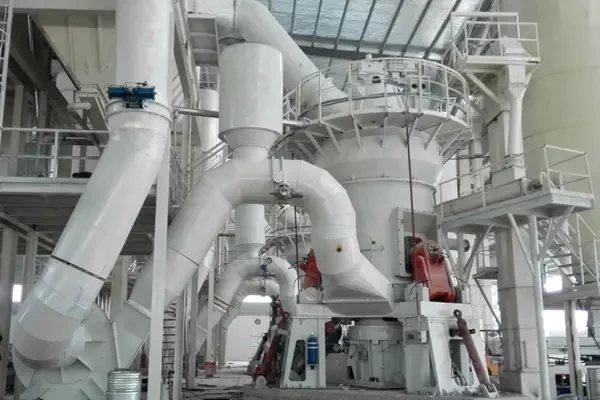
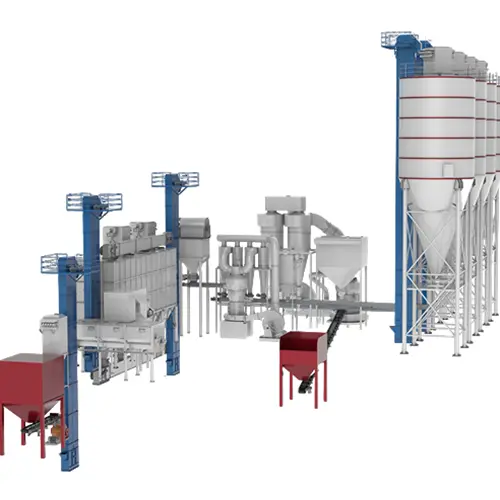
立式辊磨机集破碎、粉磨、烘干、选粉和输送多功能于一体,占地不大但操作调试并不轻松。风量、风温、喂料量、研磨压力、选粉机转速和料层厚度之间息息相关,单独猛调一个参数,很容易把系统调乱。本文结合桂林矿机多年行业经验为您详解立磨的设备操作与调试。
立式辊磨机的核心原理:料床粉磨、风选匹配、三者动态平衡
立磨与球磨机的本质区别在于料床粉磨:能量通过磨辊与磨盘之间的颗粒层传递,而不是靠磨辊直接“砸”料。磨盘上那层被压实又不断补充的物料,是传递挤压力的介质。没有稳定料床,磨辊与磨盘衬板直接接触,振动会立刻上升。
风系统同样关键。喷口环处标准风速约90 m/s,通风量可在70%~105%范围内按需调整。风速偏低,物料吹不起来,吐渣骤增,风速过高,内部循环过大、压差升高、风机能耗浪费。循环负荷的变化,最终会反映在磨机差压上,而选粉机的作用,就是把合格细粉及时分离出去,防止循环负荷越堆越高。
因此,操作立磨的第一原则不是“追某一个参数的最优值”,而是让料床、风速与选粉效率三者保持在同一个平衡面上。
立式辊磨机的参数调试
系统风量
出磨气体含尘浓度宜控制在550~750 g/m³,一般低于700 g/m³,出磨管道风速应大于20 m/s,并避免水平布置,防止积灰。
系统漏风是最隐蔽的能耗黑洞。总风量不变时,本体、管道、收尘器漏入冷风会使喷口环风速下降,进而引发吐渣、循环负荷升高、压差上涨,严重时饱磨或振动停车。若为了保风速而加大通风量,风机与收尘器负荷同步上升,电耗反而更高。结合国内设备状况,风路设计与日常治理宜按系统漏风不超过10% 的目标控制。一句话:漏风不治,风门越开、系统越乱。
料层厚度
理论上,料层厚度约为磨辊直径的2% ± 20 mm。以磨辊直径3000 mm的磨机为例,60±20 mm是适宜值。另有资料给出“压实后料床厚度不宜小于40~50 mm”,以及中控画面上可能显示的70~100 mm。三者分别是理论值、压实后下限值与仪表显示值,测点定义不同,不能互相套用。中控应以本机调试报告标定的“显示值—实际值”对应关系为准。料层偏薄,振动上升,甚至磨辊与衬板直接撞击,料层偏厚,粉磨效率下降、过粉磨加重、压差升高,严重时饱磨。
中控小范围调整的优先顺序是:风量/风温 → 喷水 → 喂料 → 研磨压力 → 选粉机转速。
中控调不动时才考虑硬件:喷口环面积越大,料层越薄;挡料圈越高,料层越厚,但挡料圈调整工作量大,一般不作为常规手段。
研磨压力
压力增加,产量随之提高,但超过某一临界值后产量不再明显变化,功率却继续上升。因此适宜的辊压必须兼顾产量与能耗,正常工作下主电机电流不允许超过额定值,否则应调低拉紧力。物料越硬、易磨性越差,所需拉紧力越大;易磨性好的物料拉紧力过大是浪费,料层偏薄时还容易诱发振动。
分级转速
产品细度主要由分离器转速与该处风速共同决定:风速一定,转速越快,产品越细。调节必须小步进行。行业常见说法“每次最多增减约2 r/min”是一种以绝对转速为基准的操作口诀。另一类中控资料则建议“每次增减约1%的设定值”。对于转速较低的选粉机,2 r/min可能偏保守,对于转速1000 r/min以上的选粉机,2 r/min又可能偏细碎。更稳妥的做法是:以本机额定转速的1%作为单次调整上限,同时观察振动与细度趋势,不要机械套用某一个绝对数值。生料细度控制通常以0.08 mm筛余为指标,合理范围可在12%~18% 之间,并配合0.2 mm筛余≤1.0%综合判断。
需注意细度不是越细越好:过细会降低产量、推高粉磨电耗、抬高循环负荷,使压差难以控制。
如何根据立式辊磨机的参数判断设备运行情况
差压
差压本质上是磨内悬浮物料量与循环负荷的反映。差压持续偏高,除了查喂料量,还应依次排查:拉紧力是否偏小、料层是否不合理、磨辊与磨盘衬板是否磨损、原料易磨性是否变化、选粉效率是否下降。差压偏低而细度跑粗,则可能是循环负荷不足或选粉机转速偏高。
振动
振动是立磨最直接的保护信号。正常运行振动一般控制在较低水平,当振动值超过4~6 mm/s的阈值时,应立即降产或停机检查,避免减速机和衬板损坏。振动上升时,优先排查料层是否过薄或波动、入磨粒度是否突变、研磨压力是否提升过快、系统风量是否骤变。
吐渣
吐渣量突然增大,常见原因包括:喂料量过大、入磨粒度过大、研磨压力偏小、系统通风量不足或喷口环风速因漏风而下降、喷口环磨损或堵塞。处理方向不是单一“减料”,而是先确认风速是否达标,再查粒度与压力。
出磨温度
生料磨出磨风温不应超过120℃,否则软连接、旋风筒分格轮等部位可能因膨胀受损,诱发振动。温度过低则成品水分偏大、收尘系统易结露。风温调整应平缓,避免高温风机开度与出口温度同时大幅波动。
细度与水分
细度靠选粉机转速与风速配合控制,水分靠风温与系统风量保证。两者需要闭环验证:中控参数调完之后,必须用化验数据回看,不能只看画面上的瞬时值。
立式辊磨机设备异常如何操作?
立磨异常处置有一条底线:保护设备安全运行优先于高产低耗。以下三类异常在中控层面必须有清晰的“减速—减料—停机”判断。
振动突升
不要先加料“压振动”。料层过薄时加料确实可能暂时稳住,但如果振动源于金属异物、衬板损坏或研磨压力过高,加料只会掩盖问题。正确顺序是:降研磨压力 → 微调风量 → 短暂减喂料 → 若仍不收敛,停机检查。
差压快速上涨
差压高说明磨内物料“出不去”,先确认选粉机转速是否过高、通风是否不足、喂料是否超限;若伴随吐渣增大,应优先查喷口环风速与系统漏风。严禁在差压已经偏高时继续加料“冲产量” 。
吐渣持续偏大
若风速正常、粒度正常而吐渣仍居高不下,应检查喷口环是否磨损或堵塞、挡料圈是否磨损。此时继续运行意味着外循环斗提长期超负荷,能耗与磨损同步上升,应安排停机检修而非“带病坚持”。
总而言之,立式辊磨机的操作调试可以浓缩成一句话:料床是根,风速是脉,差压是镜子,振动是底线。参数表中的每一个数值都是“参考区间”而非“标准答案”。不同机型、不同测点定义、不同原燃料条件下,同一数字的含义可能完全不同。真正可迁移的能力,不是背住某个风速或料层数值,而是理解动一个参数会牵动哪几张表、哪几张表反过来告诉你工况正在往哪个方向走。在这个基础上,再以本厂设备说明书、调试报告和操作规程为准进行整定,才是立磨操作从“会开”走向“开稳”的路径。
- 上一篇:没有了!
- 下一篇:雷蒙磨粉机开机粉体跑粗未必是设备故障
 网站首页
 产品中心
 关于桂矿
 一键拨打