
雷蒙磨粉机进料粒度超40mm的影响与风险管控
- 更新时间:2026-09-24
- 阅读量:13
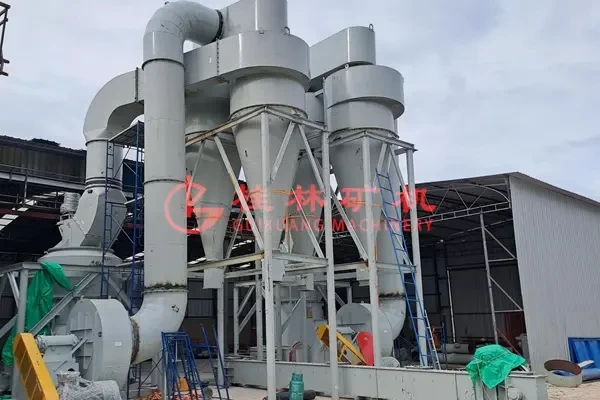
10~40mm是雷蒙磨粉机设计适配的最佳进料粒度区间。该粒度范围可在磨辊、磨环间形成稳定悬浮料层,实现均匀非接触碾压,保障设备产量、成品细度与部件使用寿命处于最优状态。实际生产中,企业多重视细粉过多导致的干磨问题,却忽视进料粒度超40mm的隐性危害。本文结合桂林矿机多年行业经验针对性解析其技术影响与风险管控。
雷蒙磨粉机进料粒度超标的技术影响
超标大块物料会破坏料层结构
雷蒙磨粉机正常工作依靠铲刀持续送料,在磨辊与磨环之间形成连续密实的悬浮料层,借助磨辊离心力均匀碾压物料,全程无金属直接接触,磨损可控、能耗稳定、细度均匀。
进料粒度超40mm后,大块物料无法均匀铺展在碾磨区,会离散卡嵌于磨辊、磨环间隙,割裂连续料层,彻底丧失缓冲与均载作用。大块物料硬度高、单次碾压难以破碎,需在磨腔内反复循环,直接导致出粉量下降、成品粒度偏差增大。同时,大块物料会顶开磨辊,被动增大碾磨间隙,碾压力不足,大量物料未充分粉碎即通过碾磨区,大幅降低粉磨效率。
需重点区分:细粉过多是料层密实度不足、压力传导失效,粒度超标是料层结构破损、冲击式失效,二者故障表象相似、成因完全不同,现场不可混淆处理。
核心部件加速损坏
标准粒度进料时,设备各部件承受均匀碾压磨损,损耗稳定、寿命达标。粒度超标后,持续均匀载荷变为间歇性冲击载荷,核心部件损伤速率大幅提升。
磨辊、磨环:大块物料带来的瞬时冲击载荷,会造成磨辊工作面掉块、磨环边缘崩裂,料层缓冲失效后,磨辊与磨环直接金属接触,加剧磨损、工作面发热。长期超标进料,可使易损件更换周期缩短40%以上。
铲刀、铲刀架:输送大块物料阻力剧增,铲刀易磨损、卷刃,长期冲击会导致铲刀架变形、开裂,造成送料异常,进一步破坏料层状态,形成“粒度超标-送料变差-粉磨效率持续下降”的恶性循环。
梅花架、中心轴及机身:单侧磨辊卡滞大块物料会产生径向偏载,反复冲击梅花架与中心轴连接部位,造成螺栓松动、架体疲劳变形、产生微裂纹,引发结构性隐患。同时,未粉碎大块物料随气流冲刷罩筒内壁,造成内壁磨损凹陷,破坏设备内部流场稳定性。
整机稳定性大幅下降
进料粒度超标引发的料层紊乱、冲击载荷,会直接影响设备运行状态,带来振动超标、电耗上升、停机频繁等一系列问题。
设备振动加剧:区别于细粉过多的小幅持续振动,粒度超标会引发间歇性冲击振动,伴随金属撞击异响。长期超标振动会导致设备底座螺栓松动、密封件失效,严重时造成设备基础开裂,威胁安全生产。
能耗升高、电气寿命缩短:大块物料卡滞导致主机电流波动剧烈,电机频繁接近过载状态,大量电能无效损耗,生产电耗提升15%~25%。同时,电流频繁波动会加速电机绝缘老化,增加电气故障概率。
卡料闷车、生产连续性差:超径物料易堵塞进料溜槽与碾磨间隙,堆积堵风,导致分级效率下降、回料量激增,频繁出现闷车停机。反复启停不仅降低设备利用率,还会加剧部件冲击损耗,推高运维成本。
雷蒙磨粉机进料粒度的风险管控
10~40mm是雷蒙磨粉机基于设备结构强度、碾磨效率与运行能耗综合平衡确定的标准进料区间,并非行业经验估值,其中细粉占比过高与物料粒度过大是影响设备稳定运行的两大核心工艺风险,二者管控优先级一致。
现场工艺管控需严格区分机型执行对应粒度标准,常规中小型雷蒙磨粉机需通过前端筛分设备拦截超径物料并回破重新加工,严格控制入磨粒度≤30mm,同时规范管控细粉料占比以稳定碾磨料层,大型号雷蒙磨粉机可适度放宽粒度区间至35~40mm,但绝对禁止入磨物料超40mm,且严禁大块物料持续入磨,规避冲击载荷累积引发的设备故障与效率损耗。
- 上一篇:没有了!
- 下一篇:雷蒙磨粉机粉体跑粗隐性故障排查案例分享
 网站首页
 产品中心
 关于桂矿
 一键拨打