
立式辊磨机怎么稳产降耗?
- 更新时间:2026-11-03
- 阅读量:21
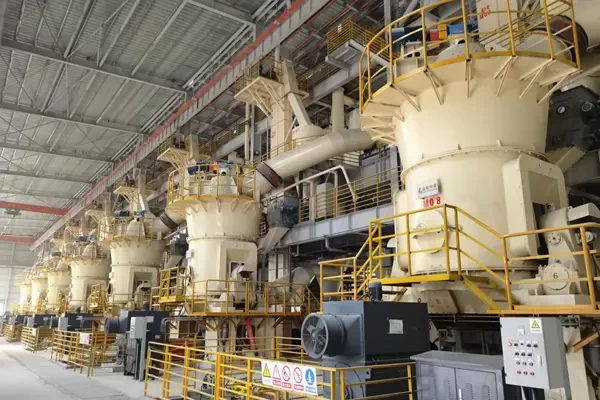
立式辊磨机是矿山粉磨与矿物加工领域的磨粉设备,但其“低能耗、高效率”的优势并非自动兑现,其运行管控水平直接决定电耗、耐磨件寿命与系统可用率。本文结合桂林矿山现场实操经验,系统梳理立磨开机前置条件、核心参数联动逻辑、矿渣/煤粉等典型场景的差异化管控要点,以及以状态监测与预测性维护为方向的运维升级路径,为广大用户降本增效提供可落地的技术参考。
立磨在矿山粉磨中的定位:节能优势取决于“怎么开”
粉磨是矿山和建材生产中能耗占比最高的工序之一。以水泥行业为例,粉磨工序耗电占全厂总电耗的60%以上,传统球磨机粉磨电耗通常在35 kWh/t以上,而立式辊磨机可降至22~28 kWh/t。从系统层面看,同等进料与成品细度条件下,立磨系统电耗比球磨机低30%~50%,处理石灰石、方解石等中等硬度物料时吨矿电耗节省可达40%以上,即便铁矿、铜矿等硬质矿种,节能幅度也可维持在25%~35%。矿渣立磨的实际运行数据同样印证了这一趋势:某TRMS 45.2矿渣立磨经工艺参数优化后,系统电耗约64 kW·h/t,在比表面积≥600 m²/kg的超细粉条件下产量达到60 t/h。
但这些数据有一个共同前提:设备处于稳态运行状态。立磨的料床粉磨原理决定了它对料层稳定性、风量匹配和压力波动高度敏感。频繁的振动超标、料层塌陷或压差大幅偏移,不仅会吞噬节能收益,还会加速磨辊辊皮与磨盘衬板的磨损,把“节能设备”变成“高维修成本设备”。矿山磨粉场景尤其如此:入料粒度波动大、矿物硬度差异显著、部分物料含水率偏高,运行管控的精细化程度直接对应着电耗曲线和维护成本曲线。
立磨开机不是“按顺序启动”:前置条件与预热逻辑
立磨开机阶段的失误,往往在稳态运行数小时后才以振动或压差的形式暴露出来。现场需要区分“静态检查”与“动态验证”两个层次,而不是把两者混在一次巡检中完成。
静态检查的核心是“锁风、锁压、锁间隙”。 磨辊辊皮与磨盘衬板的螺栓紧固状态、挡料圈高度、刮料板间隙,决定了料床能否建立均匀的初始厚度。液压系统的蓄能器氮气压力必须按设备厂家标定值校验——蓄能器的缓冲能力不足时,开机加料阶段的压力波动会被直接传递到磨辊与磨盘的接触面上,形成振动激励源。润滑站油温在开机前应处于可泵送区间,回油通畅性需要通过手动盘泵确认,而非仅看油位计。
预热阶段的本质是“热平衡建立”,不是“等温度到数”。 磨体、衬板和风道在冷态下的间隙配合与热态不同,升温速率过快会导致局部热应力集中。预热时间通常控制在30~60分钟,但判断标准不应局限于“入口温度达到设定值”,而应同时观察出口温度是否稳定、系统负压是否均匀、磨内有无冷凝水析出。对于含水率较高的矿山物料,预热不充分就加料,湿料在磨盘上形成黏性料层,轻则压差偏高,重则糊磨堵料。
初次加料量控制在额定值的30%~40% 是现场较为稳妥的做法。加料初期的风险窗口在于“料层尚未压实”:磨辊与磨盘之间缺乏足够的物料缓冲,振动值最容易在这一阶段冲高。操作上应优先通过喂料量和通风量的配合建立基础料层,研磨压力暂不急于大幅提升,待料层厚度稳定后再逐步匹配压力。
立磨核心参数的联动逻辑:单参数“调得动”不等于“调得对”
现场操作中一个常见的误区,是把压差、料层、研磨压力当作彼此独立的旋钮来调节。立磨的运行参数是一个动态耦合系统,任何单参数调整都会通过料床和风路传导到其他参数上。
压差是“结果参数”而非“原因参数”。 压差偏高,说明磨内物料循环量偏大或通风受阻,正确的响应顺序通常是:先小幅降低喂料、增大通风、排查漏风和回料堵塞,确认气流通道通畅后,再判断是否需要调整研磨压力。如果在风路不畅的情况下单纯提压,磨内细粉循环会进一步增加,压差可能不降反升,主电机负荷同步抬升。
料层厚度与研磨压力需要“配对管理”。 料层过薄时磨辊与衬板接近硬接触,振动风险急剧上升;料层过厚则碾压行程不足,成品跑粗、循环量增大。调整料层的直接手段是喂料量与挡料圈高度,研磨压力起辅助作用。一个实用的判断原则是:振动先于细度报警。当振动值出现趋势性上升而细度尚未明显恶化时,应优先检查料层是否偏薄或喂料是否出现短时断档,而不是等待成品指标触发调整。
选粉机转速的调整代价常被低估。 提高转速可以细化成品,但磨内循环量随之上升,压差和主电机电流会同步增加。在矿山磨粉中,如果入料硬度上升导致粉磨能力下降,单纯靠提选粉机转速来“保细度”,本质上是用循环负荷换成品指标,系统电耗会明显恶化。更合理的路径是先将研磨压力与料层匹配到当前物料的粉磨特性,再以选粉机转速做细度的微调收口。
矿渣立磨与煤粉立磨:两类场景的差异化红线
用户原稿提供的通用参数框架,在具体物料场景中需要做显著修正。矿山磨粉涉及的矿渣微粉与煤粉制备,在运行逻辑上存在本质差异。
矿渣立磨的关键变量是“比表面积—产量—电耗”三角平衡。 矿渣易磨性差、目标细度高,比表面积要求通常远高于生料。实际生产中,矿渣立磨的研磨压力需要随台时产量和目标细度逐步匹配:有案例显示,喂料量90 t/h时操作压力设定为6.5 MPa,产量提升至110 t/h后逐步提高至7.5 MPa,对应比表面积控制在450~480 m²/kg。选粉机转速也不宜一味求高——转速过高会导致磨内循环负荷增大、回料细粉增多,反而诱发振动。矿渣立磨的稳态运行,本质上是在“足够细”和“足够稳”之间找到一个电耗可接受的操作点。
煤粉制备的第一约束不是产量,而是防爆。 煤磨出口气体温度应保持在65~85℃,不超过90℃;煤粉仓温度控制在75℃以下,超过80℃即报警并触发CO₂喷入。磨机入口温度通常控制在300℃以下,超温时联锁停机,防爆泄压装置的动作压力一般设定在0.1 MPa量级。这些数值与生料磨或矿渣磨的出口温度区间(80~120℃乃至更高)有本质区别,不能混用。煤磨的操作重心应当放在温度链的连续受控上:入口温度、出口温度、收尘器入口温度和煤粉仓温度构成一条串联防线,任何一点的异常趋势都比产量波动更值得优先响应。
立磨故障处置的分级逻辑:先稳料层,再查设备
立磨故障处置中最大的时间浪费,是在振动升高时把大量精力花在“猜原因”上。更有效的做法是建立按风险等级分层的响应顺序。
第一级:参数型异常,优先恢复料床稳定。 振动小幅超标或压差短时偏高,首先做的是小幅减料、稳定通风、观察料层,而不是立即停机检查机械部件。多数轻度异常在料层恢复均匀后会自行回落。
第二级:持续性异常,按“风—料—压”顺序排查。 如果减料后振动或压差仍不回落,依次排查:风路是否堵塞或漏风(风环、选粉机叶片、回料溜子),喂料是否断档或物料水分突变,液压压力与蓄能器氮气压力是否偏离标定值。把“风”放在“压”之前,是因为通风异常会同时伪造出料层和压力异常的假象。
第三级:剧烈振动或异响,停机检查不可替代。 磨内进入硬质异物、辊皮或衬板松动脱落、轴承损伤等故障,靠参数调整无法消除。此时继续降负荷运行只会扩大磨损面和维修范围。停机后应同时检查磨内异物、辊皮螺栓紧固状态和磨辊轴承游隙,而非只处理最直观的那一项。
一个容易被忽略的“软故障”是润滑与液压的渐进劣化。 油温缓慢爬升、过滤压差逐步增大、蓄能器保压时间缩短,这些变化在单次巡检中往往不触发报警,但会持续削弱系统对负荷波动的缓冲能力,最终以“莫名其妙的振动超标”或“压力保不住”的形式爆发。将润滑油过滤压差和蓄能器保压测试纳入周维保的固定项目,比故障后换件更有成本效益。
- 上一篇:什么是冲击磨?
- 下一篇:立式辊磨机技术特性与运行优势解析
 网站首页
 产品中心
 关于桂矿
 一键拨打