
电石渣磨粉机与生产线工艺
- 更新时间:2026-10-08
- 阅读量:19
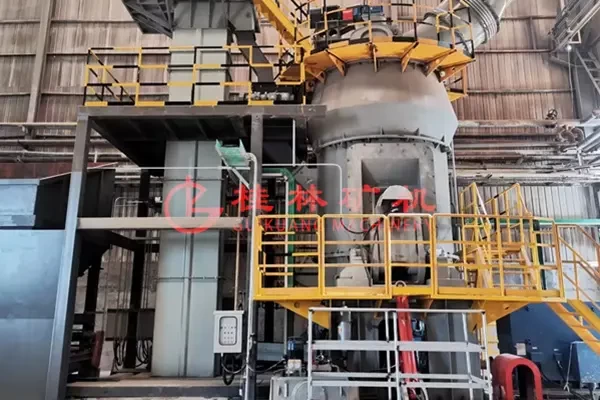
电石渣磨粉机是将电石渣工业固废加工成不同细度氢氧化钙粉体的磨粉设备。生产线需配套低温热风烘干系统与防粘结构设计,严格控制入料水分与粉体粘壁堵料风险,必要时还可选用高铬耐磨衬板等耐磨材料,避免设备磨损加剧及残留电石析出乙炔引发燃爆隐患。
什么是电石渣?为什么要磨粉?
电石渣是碳化钙(电石)加水水解制取乙炔气体过程中产生的工业废渣,年排放量超千万吨,每生产1吨电石约产出1.5~1.9吨干电石渣,干基物料中氢氧化钙(Ca (OH)₂)占比65%~85%,还含有少量 SiO₂、Al₂O₃、Fe₂O₃、碳酸钙、游离碳及硫化物杂质。
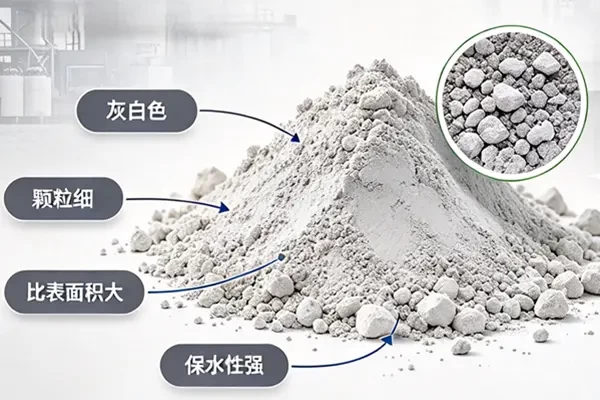
脱水后的干渣呈灰白色、颗粒细、比表面积大且保水性极强,物料呈强碱性,渣内残留微量未反应电石,遇水会持续释放乙炔气体,粉体活性高,脱硫、中和反应性能优于普通石灰石,若直接露天堆存,容易产生扬尘、碱性渗滤液污染等环境问题,所以需要通过磨粉加工制成不同细度的氢氧化钙粉体,替代石灰石用于水泥生产、烟气脱硫、土壤改良、建材填料等领域。
电石渣磨粉加工的核心注意事项
水分控制:水分是电石渣磨粉的核心瓶颈,即使是带烘干功能的立式磨粉机,成品最终水分也需控制在1%~2%,否则粉体易结块、流动性差,影响后续储存与使用。
防粘措施:电石渣粉体粘结性强,在料仓、管道、磨腔内壁极易粘附架桥。生产中需采取对应措施:料仓加装振动破拱装置或空气炮,采用大倾角溜管;磨内选用防粘衬板与自清刮刀结构,采用均匀连续喂料,避免瞬时进料过多造成闷车。
安全风险:电石渣中未完全反应的碳化钙会缓慢水解释放乙炔,在密闭设备、管道内积聚达到爆炸极限(2.5%~82%体积分数)时,遇明火或静电会引发燃爆。全线需采用负压运行,加强通风置换,关键点位安装乙炔浓度在线监测,原料提前陈化72小时以上,让残留电石充分反应。
烘干处理:氢氧化钙在580℃以上会逐步脱水分解为氧化钙,失去原有水化活性与脱硫反应性能。因此烘干热风温度需控制在200℃以内,优先采用低温大风量烘干工艺,优先利用窑尾余热、蒸汽余热等低温热源,既保证脱水效率,又保留产品活性。
设备磨损:电石渣中含有的硅、铁氧化物杂质具有一定磨蚀性,长期运行会加剧磨辊、磨盘、衬板的磨损。设备选型时需选用高铬铸铁、高锰钢等耐磨材质的易损件,对于含杂质多的粗渣,可前置除铁器、筛分装置,减少硬质颗粒进入磨腔。
如何选择合适的电石渣磨粉机
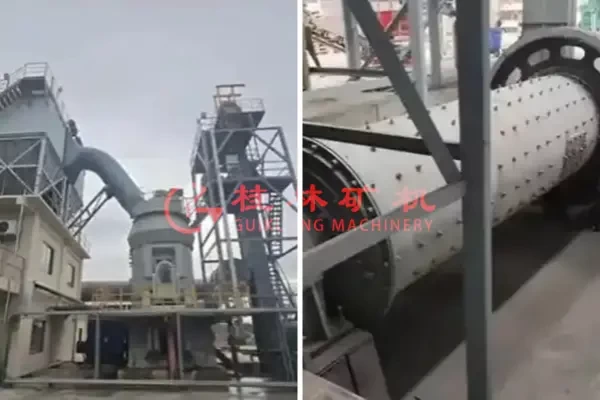
结合电石渣高含水率、强粘结性、残留乙炔的物料特性,电石渣磨粉机优先选用经热风系统专项优化、加大热风风量、提升换热效率的立式磨粉机与超细立式磨粉机,可直接处理板框压滤机的出料,无需额外增设前置预烘干工序。
立式磨粉机
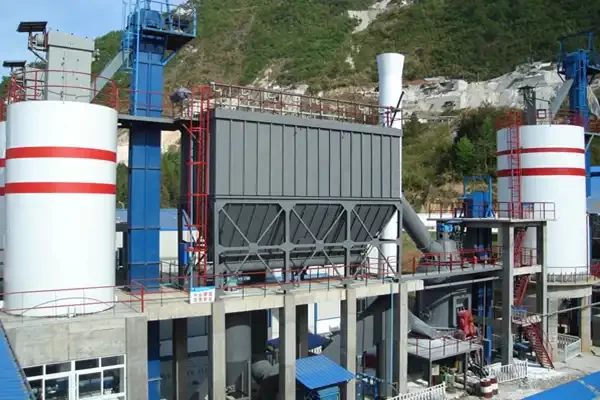
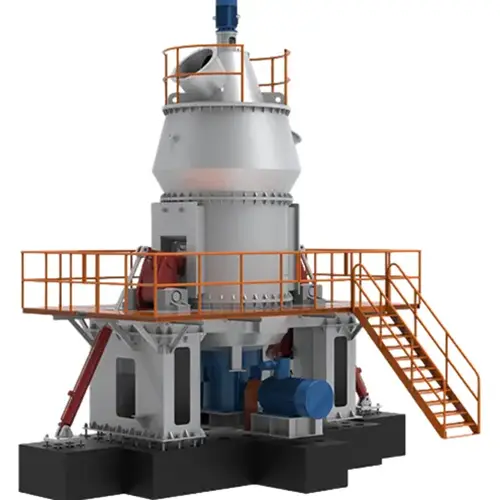
立式磨粉机是电石渣大规模资源化的优选设备,它集成烘干、粉磨、分级功能于一体,成品细度在80~400,可直接处理含水率较高的压滤电石渣饼,可有效缓解电石渣粉体粘壁结垢、堵料停机的痛点,且单位电耗较传统球磨机低30%~50%,长期运行成本优势显著,尤其适配水泥生料掺合料、电厂烟气脱硫剂、路基材料等大宗消纳场景。
超细立式磨粉机
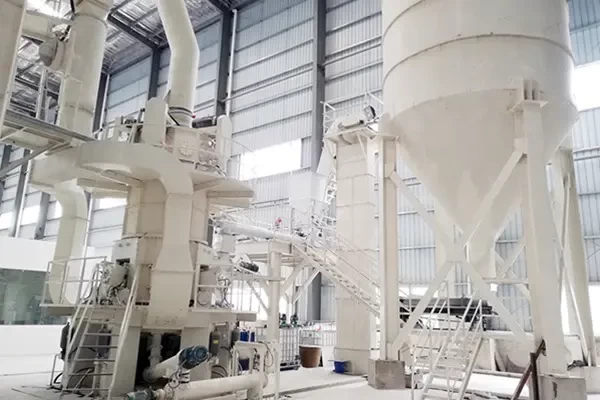
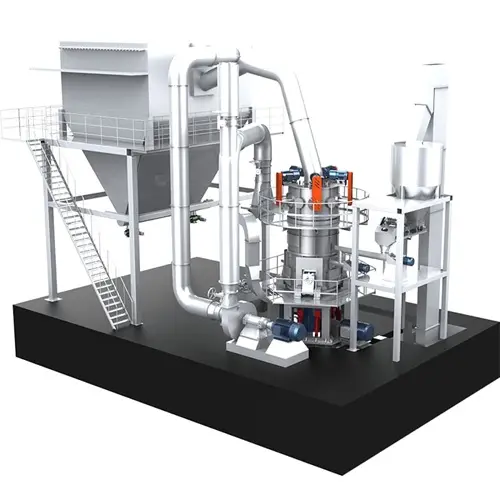
超细立式磨粉机定位于电石渣的高附加值精细化加工,在常规立磨的结构基础上升级了高效的精密分级系统,可实现400~2500目细度的精准调控,成品粒度分布窄、无大颗粒夹杂,D97 粒径可控性强。设备采用料床粉磨原理,物料在磨内停留时间短、重复碾磨少,既能避免氢氧化钙过度研磨导致的反应活性下降,也能减少设备磨损带来的铁杂质混入,更好保留粉体化学性能,适配钢铁厂烧结脱硫、废水处理中和剂、建材功能性填料等高端应用场景。
电石渣磨粉生产线的工艺流程
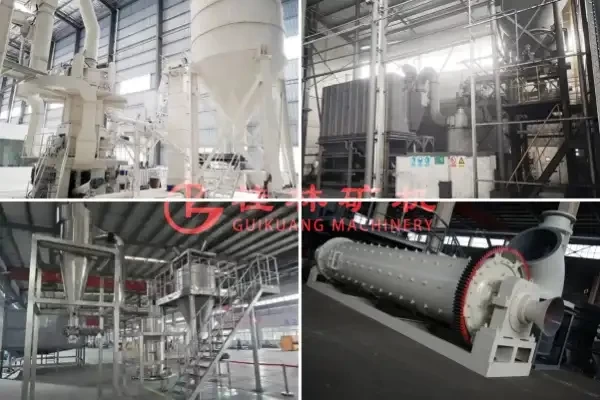
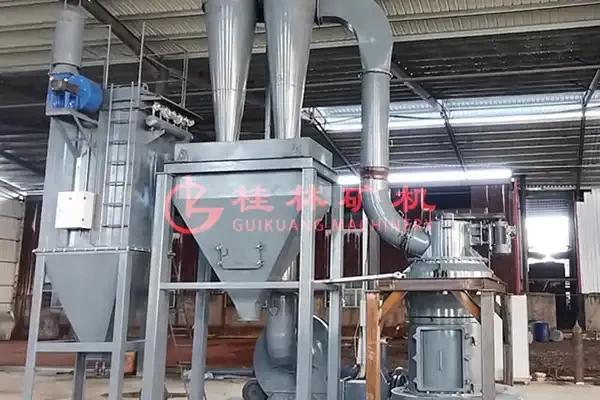
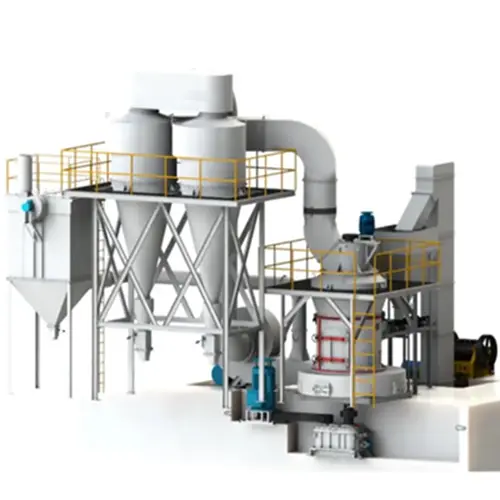
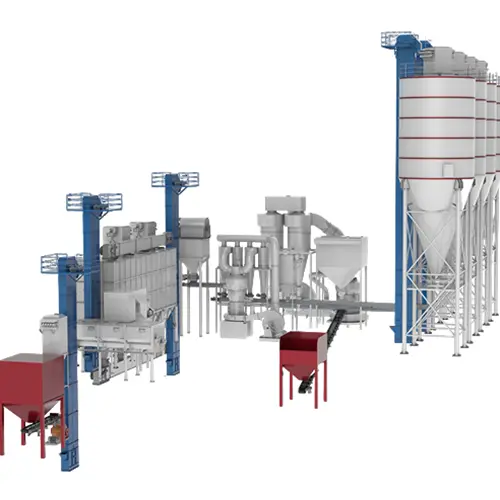
电石渣浆先经板框压滤机预脱水至含水率20%~35%,形成均质料饼后,由皮带输送机送入缓冲料仓暂存,再经定量喂料装置均匀连续地送入立式磨粉机主机。磨内通入150~200℃低温热风,物料在磨辊与磨盘的挤压、碾压、剪切作用下完成粉碎,同步实现对流干燥,磨内集成的涡轮分级机通过变频转速精准调节成品细度,合格粉体随热风气流进入收集系统,不合格粗粉在离心力作用下自动回落至磨盘再次研磨。出磨含尘气体依次经旋风分离器、脉冲布袋除尘器完成两级成品收集,净化后的尾气经引风机达标排放。整条生产线采用负压密闭运行设计,配套乙炔浓度在线监测与防爆电气系统。
电石渣磨粉机的应用场景
电石渣磨粉常见问题解答
雷蒙磨粉机可以加工电石渣吗?
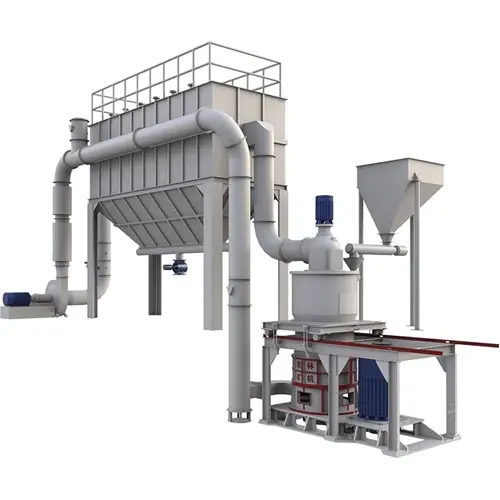
可以,但仅限干基电石渣的中小产能加工场景,压滤后的高湿电石渣不能直接送入雷蒙磨主机,必须先将原料晾晒或机械烘干至含水率≤6%,并提前陈化72小时以上让残留电石充分水解。
电石渣磨粉机的成品电石渣粉能替代石灰石做烟气脱硫剂吗?
完全可以。电石渣粉主要成分为氢氧化钙,脱硫反应活性优于碳酸钙,一般250~325目细度即可满足电厂烟气脱硫要求,且钙利用率更高、用量更少,副产物石膏品质稳定,是石灰石脱硫剂的优质替代资源。
立式磨粉机加工电石渣,磨辊、磨盘衬板的正常使用寿命是多久?
取决于原料杂质含量与运行负荷,采用高铬铸铁材质衬板,加工普通电石渣(硅铁杂质≤5%),磨盘衬板使用寿命约8000~12000小时,磨辊辊套约 6000~8000小时,若原料杂质含量高、长期满负荷运行,寿命会缩短20%~30%。定期翻面使用磨辊辊套、优化研磨压力参数,可有效延长易损件使用寿命。
 网站首页
 产品中心
 关于桂矿
 一键拨打