

花岗岩磨粉机与生产线工艺
- 更新时间:2026-09-11
- 阅读量:15
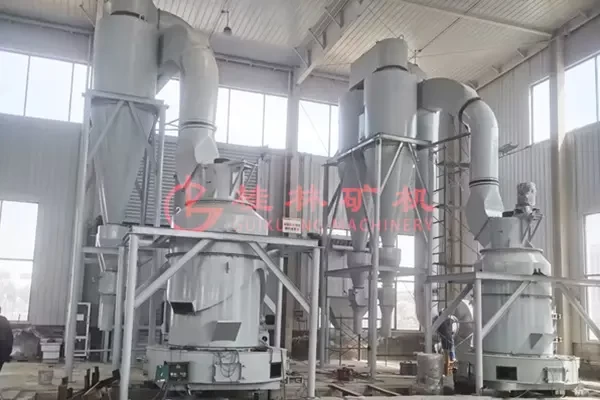
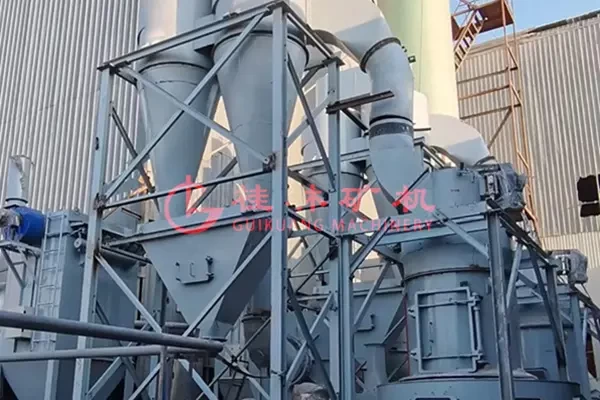
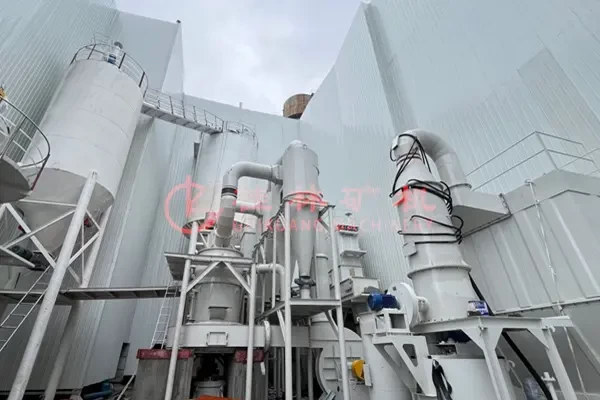
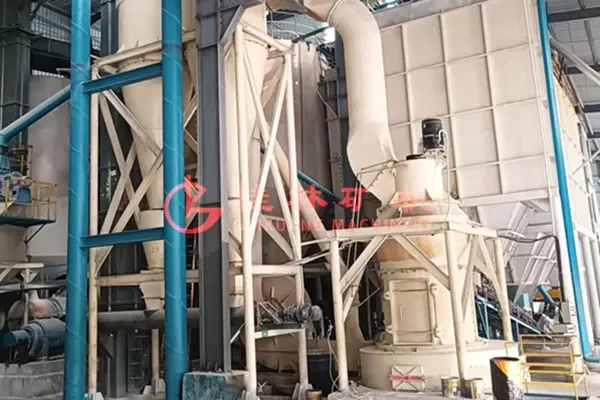
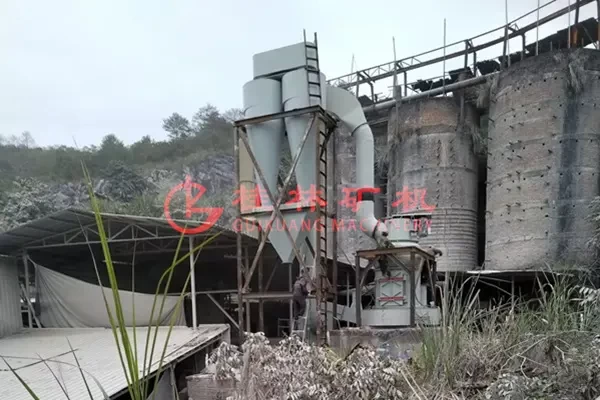
花岗岩磨粉机是指将花岗岩荒料、石材边角料、矿山废石及锯泥加工成不同细度粉体的设备,生产线遵循多碎少磨的原则,磨粉机核心耐磨件建议选择高铬合金材质,以此降低设备磨损、保障设备长期稳定运行。
什么是花岗岩?
做花岗岩磨粉,别上来就急着定设备,得先把物料摸透。花岗岩属于酸性深成岩,主要成分是石英、钾长石、斜长石,夹杂少量黑云母、角闪石,二氧化硅含量超65%,莫氏硬度6~7,矿石致密耐磨,还具备一定耐酸碱性能,建材、陶瓷、化工领域都在用。
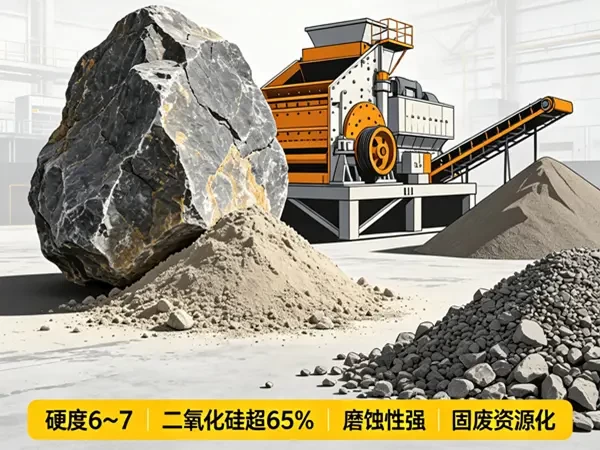
这东西硬度高,磨蚀性很强,跟石灰石、方解石这类软矿完全不是一回事,设备磨损会大不少,不能直接照搬普通矿石的产线方案。现在真正投产的项目,很少拿成品花岗岩板材去磨,绝大多数都是消化石材厂边角料、矿山废石,还有锯切之后脱水的锯泥,属于固废资源化利用,原料成本低,不少地区还有政策扶持。加工出来的花岗岩粉,陶瓷坯体里可以替代一部分长石,透水砖、建筑填料、混凝土掺合料也都能用,销路路子挺广。
花岗岩磨粉加工有哪些注意事项?
但不少老板上花岗岩磨粉项目都踩过坑,大多是低估矿石硬度,再加上边角料来料成分忽高忽低,前期没考虑到位。下面这些都是桂林矿机数十年花岗岩磨粉加工现场总结的实打实行业经验,大家一定要重视。
先说除铁,这是花岗岩磨粉绕不开的一道坎。花岗岩矿石本身自带赤铁矿、褐铁矿,切割过程还会混进去不少铁屑。铁杂质多了,成品白度直接往下掉,供给陶瓷客户,烧制之后釉面会出现斑点,直接拒收。同时,铁质硬物进去磨腔,磨辊、磨环磨损会成倍加快。现场常规做法,破碎阶段加装悬挂电磁除铁器,先把大块铁杂物清掉,保护后端主机,出粉之后再上干粉磁选机做多道除铁。如果要做高端陶瓷用料,氧化铁得控制在0.2%以内,白度稳定60以上,光靠磁选不够,还要配套浮选工艺进一步降铁。
进料粒度和原料水分也不能图省事。磨粉机有自己的进料上限,不是什么料都可以直接往里面丢。雷蒙磨粉机进料一般控制10~30mm,立式磨粉机适应范围会宽一些,但大块石料依旧要提前破碎。不少现场为了省一道破碎工序,直接喂大料,轻则卡料、主机过载跳停,严重的直接打坏衬板,停工维修损失远比多一套破碎设备要高。
水分方面,雷蒙磨粉机处理的原料含水率尽量别超6%,立式磨粉机条件好点,最高可承受15%左右。原料含水量太高,粉料容易粘在筒壁和管道,造成堵料,分级效率直接变差。遇到潮湿物料,一定要前置烘干处理,不要抱有侥幸。
耐磨件采购千万不能一味图便宜。花岗岩磨蚀强,普通材质的磨辊、磨环,两三个月就磨废,频繁停机换件,综合成本反而更高。优先选用高铬合金材质,同等工况使用寿命可以翻2~3倍,折算到每吨粉体的耗材成本反而更低。生产期间坚持常态化巡检,盯紧磨辊损耗、分级机叶片磨损情况,到磨损临界点就及时更换,别等到细度乱掉、部件损坏才被迫停机抢修。
原料均化也是多数工地容易忽略的重点,项目多用花岗岩边角料、杂废石、锯泥作为原料,物料批次差异大、成分杂乱,如果不做预处理,成品白度、成分波动起伏大,根本留不住长期下游客户。所以产线务必配套均化仓,通过多批次物料掺配均质后,再送入磨粉设备加工,从根源稳住成品品质。
最后是环保除尘方面,整条生产线要做到全封闭负压运行,配脉冲布袋除尘器,粉尘排放控制在10mg/m³ 以内,主机做好减震,厂房做隔音,确保厂界噪音达标。
花岗岩磨粉机怎么选?
雷蒙磨粉机
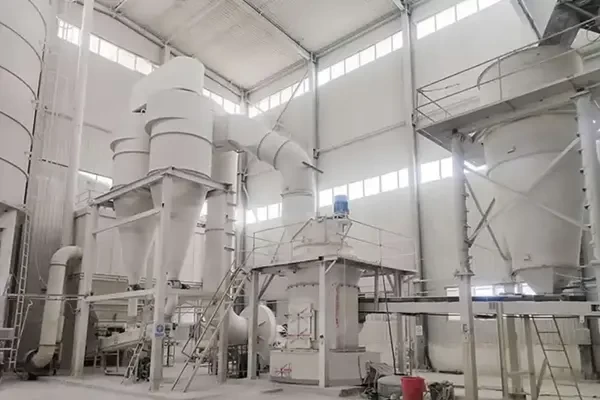
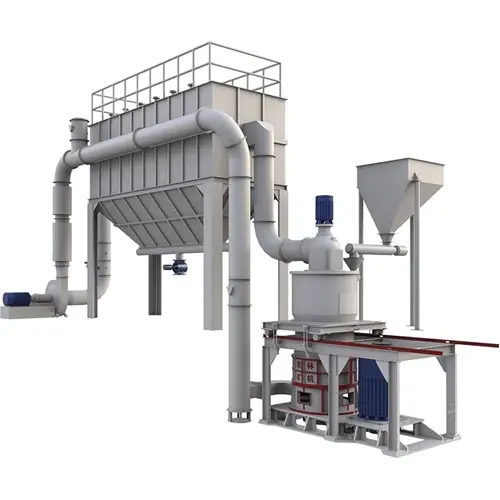
雷蒙磨粉机适配80~400目常规花岗岩粉加工,针对规模不大、以消化石材厂边角料、矿山干废石为主的项目,核心耐磨配件如磨辊、磨环优先选高铬合金材质。高铬合金虽然采购价比高锰钢高,但使用寿命更长,易损件材质千万别图便宜,要是用普通高锰钢件磨花岗岩,两三个月就能磨穿,算上停机换件、耽误产能的损失,反而更不划算。
立式磨粉机
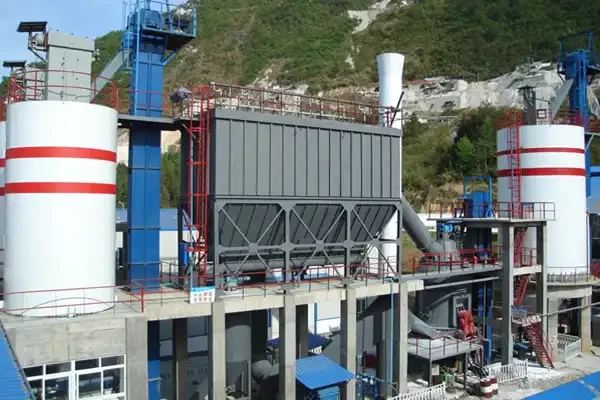
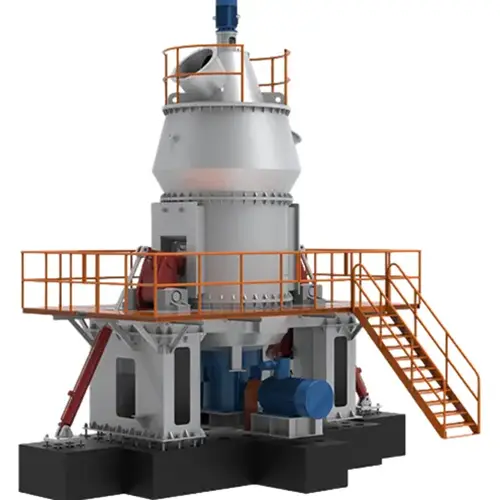
项目产能大、来料混杂,边角料和锯泥都要消化,还得兼顾不同细度订单的,直接选立式磨粉机最稳妥。它细度覆盖80~600目,单机产量高,靠料层挤压原理完成粉磨,对比传统球磨节电40%~50%。应对花岗岩这种高磨蚀物料,搭配高铬衬板的损耗也在可控范围。同时自带烘干能力,最高可承受15%左右的原料含水率,锯泥经简单脱水后就能直接入磨,多数工况能省掉单独的烘干工序,整线集成度高,24小时连续运行稳定性强。只是设备初始投资比雷蒙磨粉机要高,更适合订单稳定、看重长期吨粉综合成本的规模化粉体企业。
超细立式磨粉机
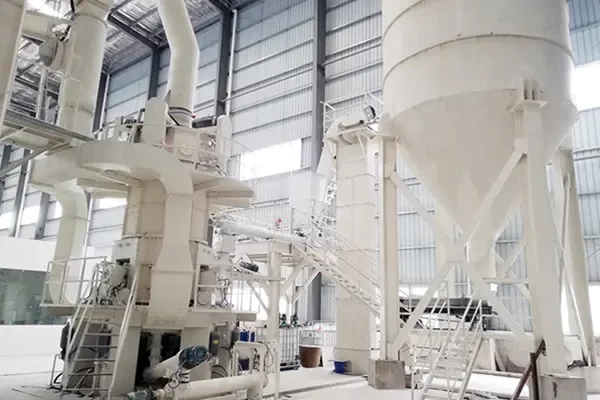
针对花岗岩超细粉体加工,综合耐磨损耗、成品品质、运行能耗与量产稳定性来看,优先推荐选用超细立式磨粉机。球磨分级生产线磨损量大且研磨介质剥落易造成内生铁污染,很难保障成品白度达标,同时整体电耗偏高。超细环辊磨粉机面对莫氏硬度6~7级的高磨蚀花岗岩,耐磨件损耗速度过快,频繁停机换件既耽误产能又拉高综合成本。气流磨粉机能耗极高、单机产能十分有限,用于建材、陶瓷级花岗岩超细粉规模化生产的经济性很差。
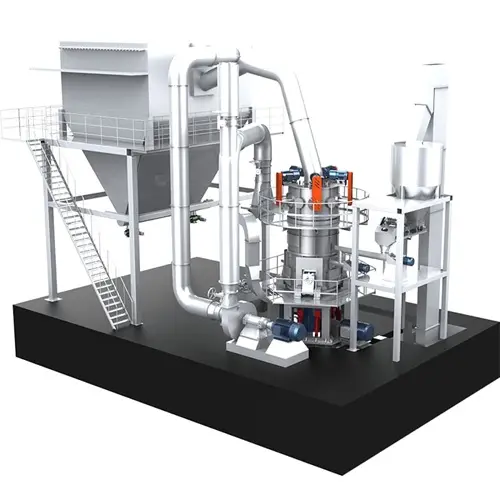
而超细立式磨粉机采用料层粉磨原理,金属磨损小,高铬衬板损耗可控,研磨过程次生铁带入量少,配合前端多级除铁工艺,更易把控成品白度与纯度。同时兼具集成烘干、分级精度高、单机产能覆盖广等特点,细度可稳定覆盖400~2500目,长期连续运行的综合成本优势突出,是花岗岩超细粉规模化量产的最优主力机型。
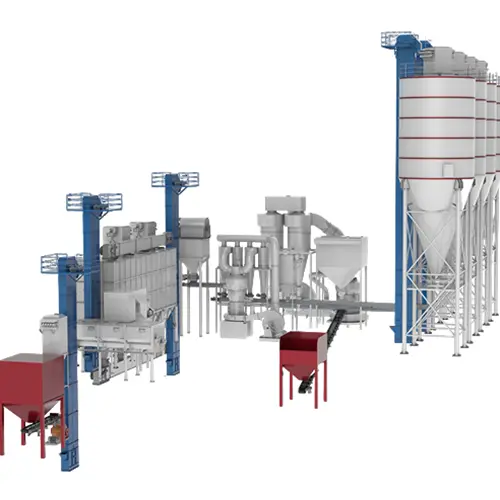
花岗岩磨粉生产线的工艺流程
原料进场后,花岗岩边角料、矿山废石先用铲车卸进原料仓,由振动给料机匀速输送。泥土杂质多的毛料,最好先过一道筛分洗选,把泥块杂石筛干净。锯泥来料不能直接进磨,得先做脱水处理,把含水率降到入磨标准,再按比例和边角料掺配均化,免得单批料成分、水分波动太大,影响后续出粉稳定性。
破碎一般走两道工序:头一道用颚式破碎机粗碎,破碎到200mm上下,接着用圆锥破碎机做细碎,最终出料控制在10~30mm。破碎完的物料通过振动筛筛分,不合格的粗料直接打回圆锥破碎机重新破碎,形成闭路循环,确保物料破碎均匀。破碎中段需装配悬挂式电磁除铁器,提前把大块铁屑杂物清出去,从而保护磨机主机。
破碎均匀的物料,用斗式提升机送到磨前储料仓,再靠变频给料机均匀、连续地喂进磨粉主机。喂料稳不稳,直接影响成品细度和耐磨件寿命,千万别一顿多一顿少地冲击式喂料。要是来料批次差得大,这一步一定要走均化仓掺配匀了再进磨,不然后面出粉品质波动大,留不住长期客户。
物料进入磨腔后进行研磨与分级,细度达标的细粉穿过分级轮进入收集系统,不合格的粗颗粒回落磨腔重新研磨。想要调整成品细度,直接改分级轮的转速就行,操作很灵活。
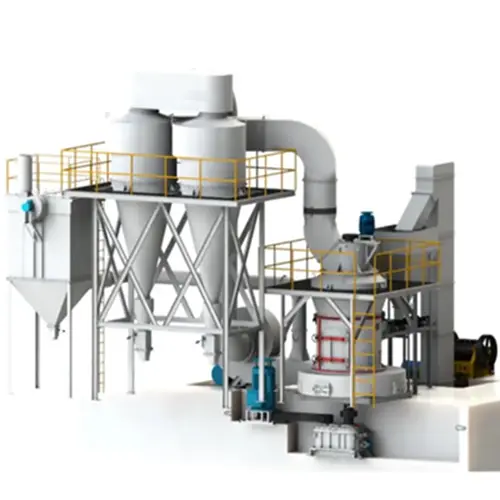
合格粉体先过旋风收集器做一级收料,大部分成品直接落到下面的料仓,剩下的细微粉尘跟着气流进入脉冲布袋除尘器做二次回收。净化后的气体达标排放。
最后,成品粉体通过螺旋输送机送到成品仓储存,下游要什么包装就配什么,25 公斤小袋、吨袋或者散装出料都能做。要是做高端陶瓷用的高白度花岗岩粉,磨后可以再加干粉磁选、浮选来降铁,成品白度和纯度更有保障。
花岗岩磨粉机的应用场景
花岗岩磨粉常见问题解答
同样是花岗岩粉体,为什么别人白度能到85,而我只有70左右?
核心不是磨粉机设备的问题,主要是矿源杂质加上加工过程的二次污染造成。深色花岗岩,原石里面黑云母、角闪石、铁锈矿点含量高,先天白度就上不去,单靠磨粉是没法把粉打白的,另外花岗岩二氧化硅高、磨蚀性强,磨辊、磨环长期磨损脱落铁屑混入粉料,也会让粉体发灰、发黄、带黑点,拉低整体白度。
成品花岗岩粉体粗细不均、有颗粒渣,筛不干净是什么原因?
90%并不是筛分的问题,根源在于分级机工况不稳以及磨腔研磨间隙过大,花岗岩硬度高,磨辊、磨环磨损后碾压间隙变大,物料得不到充分研磨,再加上分级机转速波动、风机风量忽大忽小,粗颗粒便会随气流混入成品,可校准变频分级机转速并锁定对应目数运行参数,合理调节风机风量避免裹挟粗粉,同时定期检查、补焊研磨件,保证磨腔碾压间隙均匀一致。
花岗岩磨粉生产线除尘设备全开,车间粉尘依旧大怎么解决?
大多不是除尘功率不足,而是系统漏风、锁风阀失效。花岗岩细粉质地轻,如果管道法兰、观察口密封不严,锁风阀卡料漏风,粉尘就会向外溢出。要做好管道与磨腔各接口密封,定期检修锁风阀,按时清理、更换除尘滤芯。
 网站首页
 产品中心
 关于桂矿
 一键拨打